Average response time: under 24 hours
Una progresión estándar de pulido de concreto va 25 (o 40) metal bond grueso → 50 → 100 → 200 → 400 → 800 → 1500 → 3000 resin bond, con densifier aplicado tras el pase de 400 grit. Los grits gruesos de metal bond aplanan y abren la superficie; los grits de resina refinan progresivamente el patrón de arañazos hasta que la superficie refleja la luz. La regla es simple: nunca saltes un grit, nunca cambies antes de eliminar por completo los arañazos anteriores, y aplica densifier una vez que la superficie esté plana, alrededor de la etapa 200-400.
Cada grit deja arañazos de su propio tamaño. Una almohadilla de 50 grit deja arañazos que solo una de 100 grit puede eliminar; saltar a 400 deja visibles bajo el brillo los arañazos del 50 grit. La progresión es una escalera: cada escalón borra las marcas del anterior y deposita unas más pequeñas, hasta que los arañazos del último escalón son demasiado finos para verse. Apresurar los primeros pasos garantiza un resultado ondulado y empañado después: el pulido magnifica cada error.
Entre cada pase, aspira y limpia el piso. La lechada de un grit que pasa al siguiente vuelve a rayar la superficie y anula el paso: es la razón más común por la que fallan los pulidos caseros.
Aplica el densifier cuando la superficie esté plana, habitualmente tras el pase de 200 o 400. El densifier necesita una superficie abierta y limpia para penetrar; aplicado demasiado pronto empapa lechada que se va a moler después, y demasiado tarde la superficie ya se ha cerrado y queda encima. Tras aplicarlo, deja secar según las instrucciones del producto y continúa la secuencia. En concreto blando, el densifier marca la diferencia entre un piso mate y un brillo real; en concreto muy duro pesa menos. Para un acabado mate o de brillo bajo, detén la secuencia en 400-800 y sella: consulta cómo lograr un acabado mate en concreto.
Un grit está terminado cuando la superficie muestra un patrón de arañazos uniforme de ese grit y no queda ninguna marca del grit anterior. Revisa en ángulo con una luz brillante: si ves arañazos más profundos, quédate en el grit actual. Comprueba también la planaridad con una regla durante las etapas de metal bond: la planaridad no se corrige con grits más finos, sino volviendo al grueso. Si aparece una onda tras el pulido, la única solución es repetir las etapas gruesas en esa zona.
Elige almohadillas acordes a la máquina y a la superficie: almohadillas de pulido de piso de resina diamond cubren las etapas de 400 a 3000 en máquinas de piso, y una pulidora manual de la misma familia de almohadillas remata bordes y zonas pequeñas.
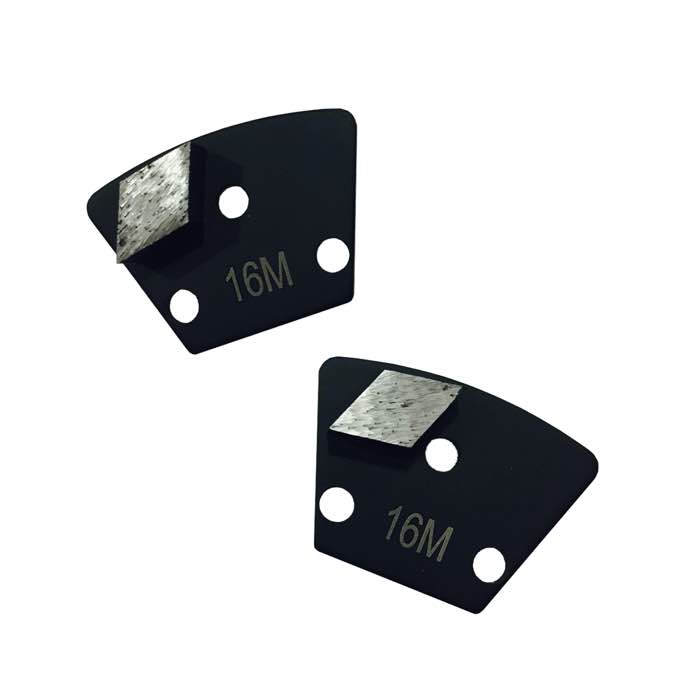
Refina los pasos finales con almohadillas triangulares de resina diamond que alcanzan cada parte del piso.
25/40 metal bond → 50 → 100 → 200 → 400 → 800 → 1500 → 3000 resin bond, con densifier tras el pase de 400. Ajusta el grit inicial al estado del piso, pero nunca saltes grits.
Después de que la superficie esté plana y abierta, habitualmente tras el pase de 200 o 400 grit. El densifier penetra mejor en una superficie limpia y abierta y la endurece antes de que los grits finos desarrollen el brillo.
No. Cada grit elimina los arañazos del anterior. Saltarse alguno deja arañazos gruesos bajo el brillo final y produce un acabado empañado o rayado.
Cuando el grit actual haya eliminado todos los arañazos anteriores: revisa con una luz brillante en ángulo. Si queda alguna marca más profunda, permanece en el grit actual.
El pulido de concreto es una escalera que no se puede saltar: el metal bond grueso aplana y abre, el densifier endurece la superficie plana y los grits de resina refinan los arañazos hasta el espejo. Limpia entre cada pase, revisa el patrón de arañazos antes de avanzar y aplica el densifier en el momento justo. Sigue la progresión y el piso construye brillo de forma uniforme; salta un paso y se nota para siempre.
Escrito y revisado por JOY TECH — fabricante de herramientas de diamante auditado por SGS y BV, certificado CE/RoHS, fundado en 2004 y con exportaciones a más de 50 países.
Nuestra fábrica y sistema de gestión de calidad son auditados por SGS y Bureau Veritas. Los productos cumplen CE/RoHS y cada pieza se inspecciona al 100 % antes del embalaje.
Certificados verificados