Average response time: under 24 hours
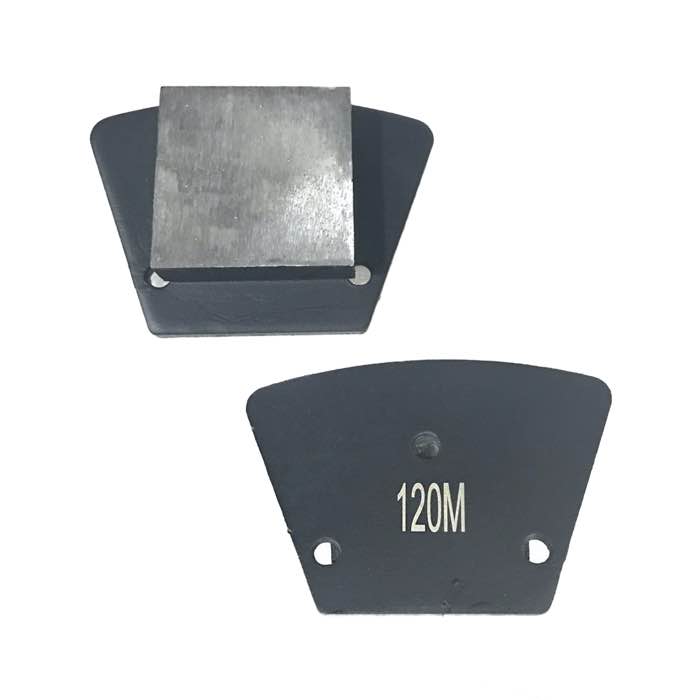
Die Betonvorbereitung für Epoxidharzfarbe erfordert (1) die Prüfung auf Feuchtigkeit und Zementleim, (2) die Entfernung der gesamten schwachen Oberflächenschicht – entweder durch Kugelstrahlen oder durch Diamantschleifen mit einem Trapez-Schleifteller auf einem Planetenbodenschleifer, (3) die Erzeugung eines Betonoberflächenprofils CSP 3–5, (4) das Staubsaugen der Oberfläche auf ISO-Klasse-8-Sauberkeit und (5) das Aufbringen des Epoxidharzes innerhalb 24 Stunden. Das Überspringen des Schleifvorgangs und das Streichen über Zementleim ist die Hauptursache für Epoxid-Ablösung. Bei alten Beschichtungen müssen Sie zuerst mit PCD-Werkzeug zur Beschichtungsentfernung abziehen und dann mit Metallbindungsschuhen nachschleifen, bevor das neue System aufgebracht wird.
Zementleim ist die schwache, staubige Zementpaste, die an die Oberfläche steigt, wenn Wasser aus frischem Beton austritt. Er sieht glatt und hart aus, ist aber im Wesentlichen eine Kreideschicht. Epoxidharz bindet an Zementleim, nicht an Staub – wenn Sie also über Zementleim streichen, haftet der Film auf der schwachen Schicht und die gesamte Beschichtung blättert in 6–18 monatigen Bögen ab. Mechanische Vorbereitung (Schleifen oder Kugelstrahlen) entfernt Zementleim und öffnet die Betonporen, damit das Harz sich verankern kann. Daher spezifiziert das TDS jedes Epoxidharzherstellers ein mechanisches Profil – Sie können sich auf einer Gewerbeplatte nicht durch Säurebehandlung aus einer schlechten Vorbereitung herausätzen.
Das International Concrete Repair Institute bewertet Oberflächenprofile von CSP 1 (säuregeätzt, sehr leicht) bis CSP 10 (schwere Narbung). Für selbstverlaufende Epoxidharze und Broadcast-Systeme zielen Sie auf CSP 3–5 ab. Für dünne 2 mm Epoxidharzschichten CSP 2–3. Für hochbelasteten Urethanzement CSP 5–7. Ein einfacher Feldtest: reiben Sie die geschliffene Oberfläche mit behandschuhten Händen; sie sollte sich wie 80er-Schleifpapier anfühlen – nicht glatt und nicht tief eingekerbt.
| Beschichtungssystem | Ziel-CSP | Empfohlene Methode |
|---|---|---|
| Dünnes Epoxidharz (0,2–0,5 mm) | CSP 2–3 | Feines Diamantschleifen, 80/100 Körnung |
| Selbstverlaufendes Epoxidharz (2–3 mm) | CSP 3–4 | Metallbindeschliff, 30/40 oder 60/80 |
| Broadcast-Epoxidharz (3–5 mm) | CSP 4–5 | Kugelstrahlen + 30/40-Schliff |
| Urethankement / Nutzschicht | CSP 5–7 | Fräse + 16/20-Schliff |
Befolgen Sie diese Reihenfolge auf jedem Gewerbeobjekt: (1) Fegen Sie und entfernen Sie allen Schmutz, Fett und Öl. (2) Prüfen Sie die Feuchtigkeit – Folientest (16 h) und Calciumchlorid- oder relative-Luftfeuchtigkeit-Messung nach ASTM F2170; die RH muss in 40 % Tiefe unter 75 % liegen. (3) Reparieren Sie Risse, Ausbrüche und Fugen mit Epoxidmörtel. (4) Ziehen Sie alte Beschichtungen, falls vorhanden, mit PCD-Werkzeug ab. (5) Diamantschleifen Sie mit Metallbindungsschuhen in der korrekten Körnungsreihenfolge. (6) Saugen Sie HEPA-sauber und wischen Sie dann mit einem feuchten Lappen ab, um Reststaub zu prüfen. (7) Tragen Sie die Grundierung innerhalb 24 h auf, bevor die Oberfläche wieder einstaubt oder kontaminiert wird.
Für einen Ein- oder Planetenbodenschleifer sind Trapez-Schleifteller der Standard. Beginnen Sie mit 30/40er Körnung für aggressiven Zementleim- und Beschichtungsabtrag, dann 60/80 zur Glättung des Musters, dann 120/150, wenn der Deckanstrich dünn ist. Der Dreifach-Rundsegement-Trapezschleifteller balanciert Schnittgeschwindigkeit und Kratzmuster. Für Handarbeit an Ecken und Kanten verwenden Sie eine Doppelreihen-Diamanttopfscheibe auf einem Winkelschleifer mit Absaughaube. Wo eine alte Epoxidharz- oder PU-Beschichtung existiert, wechseln Sie zu PCD-Werkzeug zur Beschichtungsentfernung – Metallbindungsdiamanten werden auf dem Harz wegrutschen.
Auch perfekt geschliffener Beton scheitert, wenn Feuchtigkeit durch die Platte aufsteigt. Prüfen Sie die RH nach ASTM F2170 in 40 % der Plattendicke; der Messwert muss unter 75 % liegen (einige Grundierungen akzeptieren 85 % mit einem feuchtigkeitstoleranten Epoxidharz). Die Oberflächentemperatur muss beim Schleifen und Beschichten 3 °C über dem Taupunkt liegen. Öl, Reifenabdrücke und chemische Flecken müssen mit einem Entfetter geschrubbt und weggeschliffen werden; versuchen Sie nicht, darüber zu grundieren.
Säureätzen ist nur für dünne 0,2–0,5 mm Epoxidharze in Wohnwerkstätten akzeptabel. Für Gewerbe- und Industrieeplatten müssen Sie diamantschleifen oder kugelstrahlen; Säureätzen hinterlässt inkonsistentes CSP und eingeschlossene Salze, die die Haftung ruinieren.
Innerhalb 24 Stunden, idealerweise innerhalb 4–8 Stunden. Eine frisch geschliffene Oberfläche adsorbiert schnell Luftfeuchtigkeit und Kontamination. Wenn Sie länger warten, saugen Sie erneut ab und wischen Sie, oder schleifen Sie leicht nach.
Ja, es sei denn, der alte Film ist vollständig intakt und chemisch verträglich. Abgeplatzte oder abgelöste Altschichten müssen mit PCD-Werkzeug abgezogen und die Platte neu geschliffen werden, bevor das neue System aufgebracht wird.
Geschliffener Beton erhält typischerweise kein Epoxidharz. Wenn Sie eine polierte Platte mit einem Porenversiegeler versiegeln, reicht CSP 2. Wenn Sie Epoxidharz auf eine unbeschichtete Platte broadcasten, zielen Sie auf CSP 4–5 ab.
Die Betonvorbereitung für Epoxidharzfarbe ist, wo der Auftrag gewonnen oder verloren wird. Entfernen Sie Zementleim mechanisch, treffen Sie das richtige CSP, kontrollieren Sie die Feuchtigkeit, ziehen Sie Altbeschichtungen mit PCD-Werkzeug ab und tragen Sie die Grundierung innerhalb 24 Stunden auf. Die zusätzlichen zwei Tage Vorbereitung geben Ihnen einen Boden, der 10–15 Jahre hält, statt im Monat 12 abzublättern.
Geschrieben und geprüft von JOY TECH — einem 2004 gegründeten, SGS- & BV-geprüften, CE/RoHS-zertifizierten Diamantwerkzeughersteller mit Export in über 50 Länder.
Unsere Fabrik und unser QMS werden von SGS und Bureau Veritas geprüft. Produkte erfüllen CE/RoHS; jedes Stück wird vor dem Verpacken zu 100 % kontrolliert.
Geprüfte Zertifikate