Average response time: under 24 hours
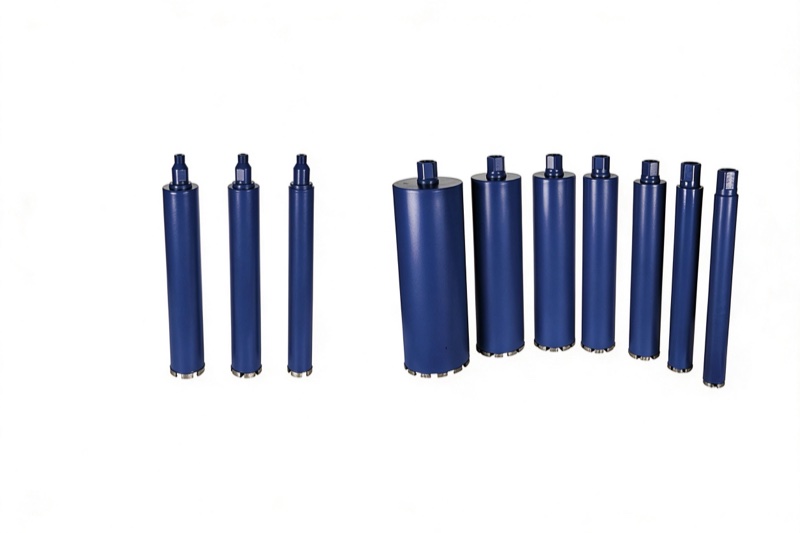
Los segmentos se desprenden de una broca de corona de diamante por una de cuatro razones: falta de agua o agua insuficiente, presión de avance excesiva, perforación en acero o vibrones, o un bando demasiado duro para el agregado. Una corona que pierde segmentos enteros en un solo agujero usualmente es fallo de enfriamiento; una que se desgasta desparejo es desajuste de bando. Revise primero el flujo de agua, luego rpm y avance, luego la mezcla del concreto. La mayoría de las pérdidas de segmentos son evitables una vez que iguala velocidad, presión y bando al material.
El diagnóstico empieza con el patrón de fallo. Si extrae la corona y uno o más segmentos se cortaron limpiamente en la soldadura plateada, la corona se sobrecalentó: la junta de brasing perdió resistencia a unos 600 grados Celsius. Si los segmentos están desgastados delgados de un lado pero intactos, la corona corría descentrada o el avance se desvía. Si los segmentos están pulidos sin mostrar diamante, el bando es demasiado duro y los diamantes no están saliendo. Cada patrón apunta a una solución distinta.
Una corona que perdió un segmento no debe seguir perforando. El segmento faltante deja un punto plano en la corona que golpea contra la pared del agujero; el siguiente segmento en ese punto plano recibe el impacto y falla dentro de unos pocos agujeros más. Peor aún, un segmento suelto girando dentro de un agujero de 200 mm es un peligro de seguridad. Reemplace la corona o reconstruya la corona antes de continuar.
Las coronas húmedas funcionan con agua que enfría los diamantes y expulsa los recortes del agujero. Una corona de 100 mm necesita aproximadamente 3 a 5 litros por minuto de agua; una de 200 mm necesita 6 a 10 litros por minuto. Si su perforadora se alimenta por un depósito por gravedad, revise la manguera: un filtro tapado o una manguera doblada corta el flujo a la mitad, y la corona se sobrecalienta en 30 segundos. Verá el agua tornarse de marrón a negro, lo que significa que la corona ya está caliente.
El sobrecalentamiento se nota en la corona antes de notarse en el agujero. El cuerpo de acero se decolora a un tinte azul o paja cerca de los segmentos; el brasing se vuelve negro; las puntas de los segmentos se glasean. Si ve esto al retirar, detenga la perforación. Deje enfriar la corona en agua limpia durante dos minutos antes de volver a correrla. Use siempre una corona húmeda JOY DCB-W en un equipo con alimentación de agua adecuada; las coronas secas no están diseñadas para perforación húmeda continua.
Correr una corona demasiado rápida sobrecalienta los diamantes; correrla demasiado lisa aplana el bando. El rango de la industria es aproximadamente 1500 rpm para una corona de 25 mm, 800 rpm para una de 100 mm, 400 rpm para una de 200 mm y 250 rpm para una de 300 mm. La mayoría de los equipos tiene una caja de cambios de dos velocidades; elija la marcha que coincide con el diámetro que está cortando, no la marcha que quedó del último trabajo.
La presión de avance debe venir del peso del equipo, no de que usted empuje la manija. Una corona de 100 mm en un equipo anclado al vacío debe auto-alimentarse a unos 15 a 25 kg de fuerza descendente. Si tiene que empujar fuerte, la corona está desgastada o el bando es incorrecto. Si la perforación suena como un grito metálico, retroceda; ese sonido son los diamantes sobrecalentándose.
Una corona hecha para concreto blando se glaseará con agregado duro como granito o sílice. El bando no se desgasta, los diamantes quedan enterrados, y la corona se pule lisa. Cambie a una corona de bando más blando para mezclas duras, o a una corona con mayor concentración de diamante. Por el contrario, un bando blando en concreto blando se desgasta en la mitad de los agujeros. Diga a su proveedor la resistencia a compresión de la losa si la tiene; nuestra gama de coronas cubre concreto blando, medio y duro.
Perforar en vibrón es la forma más rápida de perder un segmento. El alambre de acero agarra el segmento y lo tuerce hasta cortarlo en la soldadura. Si golpea un vibrón, baje las rpm a la mitad, alimente más ligero, y deje que la corona muela lentamente. Para perforación estructural donde la densidad de vibrón es desconocida, marque la losa con un detector antes de perforar. Si debe perforar regularmente a través de losas reforzadas, use una corona de diseño segmentado en lugar de una de tubo cerrado.
Para agujeros pequeños donde el agua es impráctica, una corona seca funciona si está diseñada para ello. Una corona seca JOY DDC corre sin agua pero necesita ciclos cortos encendido-apagado: perfore 30 segundos, retire y deje enfriar al aire 30 segundos. Nunca corra una corona húmeda en seco, y nunca corra una corona seca mojada. La mitad de los casos de pérdida de segmentos que vemos son contratistas intentando usar una corona húmeda en un sitio sin suministro de agua.
La próxima vez que se desprendan segmentos, retire la corona y fotografíe la corona. Compare: segmentos cortados limpiamente significan enfriamiento, desgaste lateral significa alineación, puntas pulidas significan desajuste de bando. Arregle primero la alimentación de agua, luego la caja de cambios, luego el bando. La vida de la corona en un equipo bien ajustado debe ser de 40 a 60 metros lineales por corona húmeda en concreto medio; menos de 20 metros significa que algo está mal en su configuración, no en la corona.
Escrito y revisado por JOY TECH — fabricante de herramientas de diamante auditado por SGS y BV, certificado CE/RoHS, fundado en 2004 y con exportaciones a más de 50 países.
Nuestra fábrica y sistema de gestión de calidad son auditados por SGS y Bureau Veritas. Los productos cumplen CE/RoHS y cada pieza se inspecciona al 100 % antes del embalaje.
Certificados verificados
