Average response time: under 24 hours
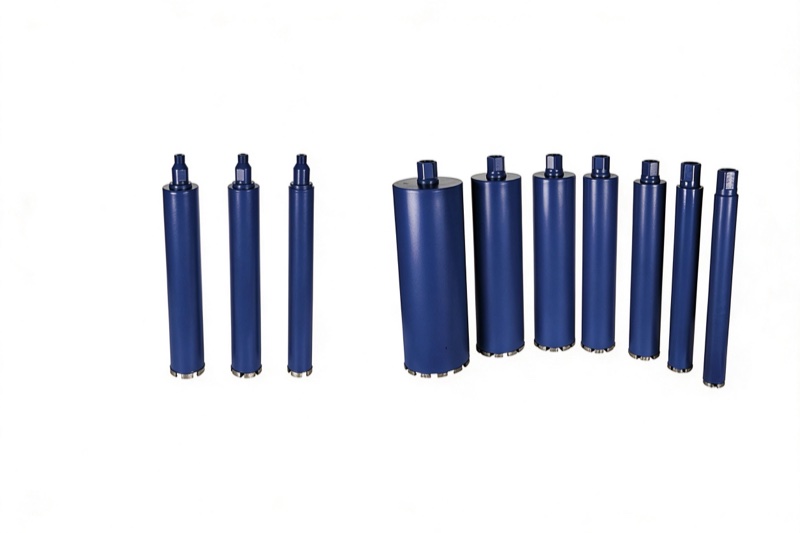
Perfuração com coroa através de concreto armado é possível com uma broca diamantada úmida projetada para aço, mas você deve escanear a placa primeiro, reduzir a pressão de avanço quando o aço é tocado, e deixar a broca cortar em vez de forçá-la. Tocar a armadura é a causa número um de brocas travadas, superaquecidas e desgaste prematuro dos segmentos diamantados. Uma broca padrão para concreto vai esmaltar ou queimar em minutos numa armadura densa; uma broca classificada para aço com metal bond mais duro e maior concentração de diamante dura muito mais.
Use um detector de armadura (eletromagnético) ou radar de penetração no solo para mapear o aço antes da perfuração. Localize diâmetro, profundidade, espaçamento e direção do aço. Marque a localização projetada do furo e desloque-a pelo menos 50 mm se o centro cair a menos de 25 mm de uma barra principal. A maioria dos engenheiros estruturais aprovará um pequeno deslocamento; perfurar através de uma barra principal sem aprovação é uma mudança estrutural. Não confie apenas nos projetos; o aço frequentemente desvia 20-50 mm durante a colocação.
Uma broca padrão só para concreto tem um bond macio que desgasta rápido no aço. Para concreto armado, escolha uma broca com:
Corte úmido é fortemente preferido. A água resfria o segmento, remove os cacos, e evita que a broca esmalte. Perfuração a seco através de aço só é possível em diâmetros pequenos abaixo de 82 mm e com brocas classificadas para seco; é muito mais difícil para a ferramenta.
Ancore o equipamento com uma ventosa a vácuo ou âncora mecânica para diâmetros acima de 100 mm. Perfuração manual é boa para furos até 100 mm, mas furos maiores através de aço requerem equipamento porque o pico de torque quando a broca toca uma barra pode torcer a ferramenta de suas mãos. Comece com uma broca piloto de centralização, gire a broca nas RPM classificadas pelo fabricante (tipicamente 700-1500 RPM para brocas de 100 mm, caindo para 300-600 RPM para diâmetros de 200 mm+), e mantenha fluxo de água constante.
Você ouvirá uma mudança aguda no tom: a broca diminui, a água fica cinza-aço, e você pode ver limalhas como fagulhas. Este é o momento de reduzir a pressão de avanço. Empurre apenas o suficiente para manter a broca cortando; forçá-la achata os diamantes e esmalta o segmento. Atravessar uma barra de 12-25 mm normalmente leva 30-90 segundos por barra, conforme o fio da broca. Se a broca travar, puxe 5 mm, deixe girar, e reengaje.
Esmaltar significa que o bond desgastou devagar demais e os diamantes pararam de protruir. A causa geralmente é pouca água ou RPM baixas em um bond duro. Retire a broca, dress-a com um bloco de concreto macio ou pedra de dressagem por 30 segundos, e recomece com mais água.
Quebra de segmento vem de carga lateral, superaquecimento, ou bater em uma barra grossa em ângulo ruim. Recentralize o equipamento, verifique o fluxo de água, e reduza o avanço. Uma broca com um segmento faltando não deve continuar; ela cortará um furo bamboleante e danificará barras vizinhas.
A maioria das paradas é de avanço excessivo em um cruzamento de aço. Puxe de volta, limpe os cacos, e reinicie em menor pressão. Se a broca estiver presa, não force o gatilho; gire a broca à mão ou com uma chave de boca no eixo do equipamento após desligar.
Para passagens típicas de HVAC, encanamento e cabos, os furos variam de 50 mm a 300 mm de diâmetro. A profundidade da placa é normalmente 150-300 mm. Furos mais profundos precisam de hastes de extensão e limpeza intermediária de água. A densidade de aço pica em placas de piso inferior e nós viga-coluna; essas áreas podem requerer uma amostra de testemunha antes de finalizar a localização do furo.
Corte úmido produz lama; contenha com um anel de contenção ou aspirador. Use proteção para os olhos, audição, e luvas resistentes a cortes. Brocas de núcleo carregam torque alto; mantenha ambas as mãos no equipamento e nunca apoie a broca contra seu corpo. Feche a água antes de puxar a broca para não inundar o furo.
Após perfurar através de aço, inspecione os segmentos por arredondamento ou diamantes faltando. Uma broca que cortou três ou quatro barras mostrará um padrão de desgaste na aresta líder; gire a broca 90 graus no próximo furo para nivelar o desgaste. Guarde as brocas secas para evitar corrosão no corpo de aço. Uma broca classificada para aço bem mantida deve cortar 20-40 furos em placa armada normal antes da substituição.
Para brocas diamantadas classificadas para aço, selecione uma broca de núcleo de bond duro casada à resistência da placa e grau do aço.
Escrito e revisado pela JOY TECH — fabricante de ferramentas de diamante auditado por SGS e BV, certificado CE/RoHS, fundado em 2004 e exportando para mais de 50 países.
Nossa fábrica e SGQ são auditados pela SGS e Bureau Veritas. Os produtos atendem a CE/RoHS e cada peça é inspecionada 100% antes da embalagem.
Certificados verificados
