Average response time: under 24 hours
Um Ebnungsabweichungen auf einer Betonplatte wegzuschleifen, kartieren Sie zuerst die Hochpunkte mit einem Laser-Nivelliergerät oder einer Richtlatte, dann verbringen Sie den Großteil Ihrer Maschinenzeit auf diesen Marken statt auf dem ganzen Boden. Verwenden Sie einen 16/18- oder 30/40-Körnung-Metallbindungsschuh mit aggressiver Segmentgeometrie (Einleiste oder Rhombus), um 1-5 mm schnell zu entfernen. Überkreuzen Sie den Hochpunkt in überlappenden Bahnen und prüfen Sie alle paar Minuten mit der Richtlatte. Für einen 5 mm-Abfall über einen 3 m-Abschnitt planen Sie 30-60 Minuten konzentriertes Schleifen pro Stelle ein. Sobald der Hochpunkt unten ist, fransen Sie die Kanten aus, damit der Übergang unsichtbar ist, dann fahren Sie eine gesamtbodige 60/80-Bahn, um das Profil zu vermischen.
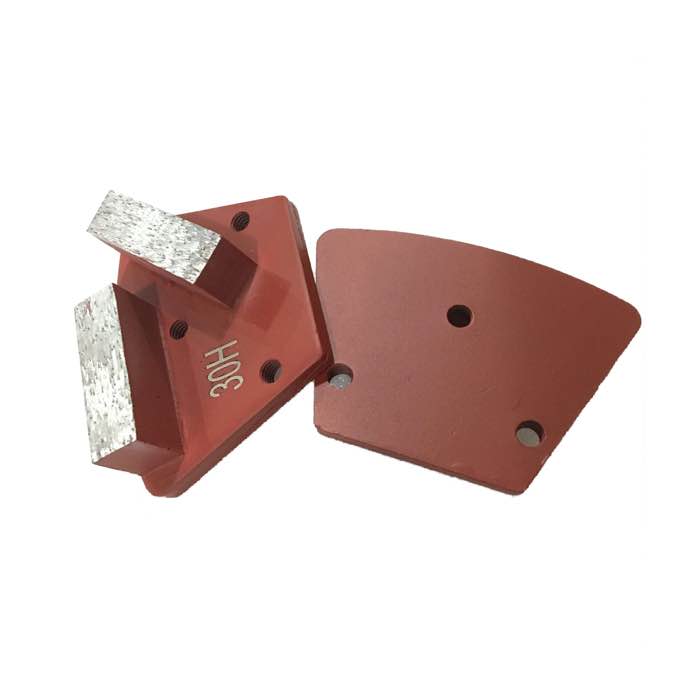
Das Entfernen von 5 mm Beton braucht aggressives Werkzeug. Einleisten- oder Doppel-Leisten-Segmente beißen hart und räumen Späne schnell ab. Das WerkMaster Double Bar Segment (JOY-WMS-B2) Doppel-Leisten-Segment und WerkMaster Single Bar Segment (JOY-WMS-B1) Einleisten-Schuhe werden dafür üblicherweise verwendet. Vermeiden Sie Drei-Segment-Schuhe hier; sie verteilen die Last zu dünn und werden eine 5mm-Erhebung nicht in angemessener Zeit runterschneiden.
| Abweichung | Empfohlene Reparatur |
|---|---|
| < 2 mm über 3 m | Keine Maßnahme; normale Toleranz |
| 2-5 mm Hochpunkte | Hochpunkte abschleifen |
| > 5 mm tiefe Stellen | Hochpunkte schleifen + tiefe Stellen mit Spachtelmasse füllen |
| > 10 mm Abweichung | Baustatiker konsultieren; Schleifen allein ist unpraktisch |
Abtrag erzeugt enormen Siliziumstaub. Führen Sie einen HEPA-bewerteten Staubabsauger, ausgelegt für Betonschleifen, tragen Sie eine P100-Atemschutzmaske und schneiden Sie nur nass, wenn Sie mit Schlammreinigung umgehen können. Achten Sie auf Motorlast; aggressive Schuhe auf hartem Beton können einen einphasigen Schleifer blockieren.
A: Etwa 0,1-0,3 mm pro Bahn auf normalem Beton. Ein 5 mm-Hochpunkt braucht also 15-30 konzentrierte Bahnen, nicht eine.
A: Nur, wenn Sie an einer Stelle bleiben. Bewegen Sie sich in überlappenden Schwüngen und fransen Sie die Kanten aus; der umliegende Boden bleibt flach.
A: Für kleine Stellen ja, aber es hinterlässt eine sichtbare Schüssel. Für alles über 0,5 m Durchmesser verwenden Sie einen Aufsitz-Planetenschleifer.
A: Eine 3 mm-Lücke unter einer 3 m-Richtlatte ist typisch für Garage-Epoxid. Gewerbliche Lagerhausböden verlangen oft 2 mm / 3 m nach ACI 360.
Fotografieren Sie auf gewerblichen Ebnungsjobs die Platte mit dem Laser-Nivelliergerät vor und nach, und halten Sie eine schriftliche Vermessung auf der Baustelle. Das schützt Sie, wenn der Eigentümer behauptet, Sie hätten zu viel oder zu wenig geschliffen. Priorisieren Sie bei großen Lagerhäusern Hochpunkte an Dehnfugen und Säulenlinien, wo Abschluss-Teams neigen, überzustreichen. Wenn Sie beim Schleifen eine tiefe Stelle entdecken, versuchen Sie nicht, sie mit Epoxid zu füllen; verwenden Sie eine zementäre Spachtelmasse nach dem Schleifen und lassen Sie sie vor der finalen Polierbahn aushärten.
Bei Platten mit aktiv kräuselnden Kanten an Scheinfugen, schleifen Sie die Kräuselung nicht weg; sie kommt zurück. Schleifen Sie den angrenzenden Hochpunkt flach, dann sägen und füllen Sie die Fuge, um das Fortschreiten der Kräuselung zu stoppen.
Messen Sie nach dem Schleifen erneut. Beton schrumpft und verschiebt sich über Jahre, und eine Stelle, die Sie für eine hohe Kante hielten, kann tatsächlich eine tiefe Umgebung sein. Vertrauen Sie dem Laser, nicht Ihrer Erinnerung an die Vermessung.
Das Ebenen einer Platte ist hauptsächlich Kartierung, nicht Schleifen. Finden Sie die Hochpunkte, greifen Sie sie mit aggressiven Ein- oder Doppel-Leisten-Schuhen an, fransen Sie die Übergänge aus, dann vermischen Sie mit einer feineren gesamtbodigen Bahn. Kalkulieren Sie Zeit pro markierter Stelle, nicht pro Quadratmeter.
Geschrieben und geprüft von JOY TECH - einem 2004 gegründeten, SGS- & BV-geprüften, CE/RoHS-zertifizierten Diamantwerkzeughersteller mit Export in über 50 Länder.
Unsere Fabrik und unser Qualitätsmanagementsystem werden von SGS und Bureau Veritas geprüft. Die Produkte erfüllen CE/RoHS-Anforderungen; jedes Stück wird vor der Verpackung zu 100 % geprüft.
Verified Certificates