Average response time: under 24 hours
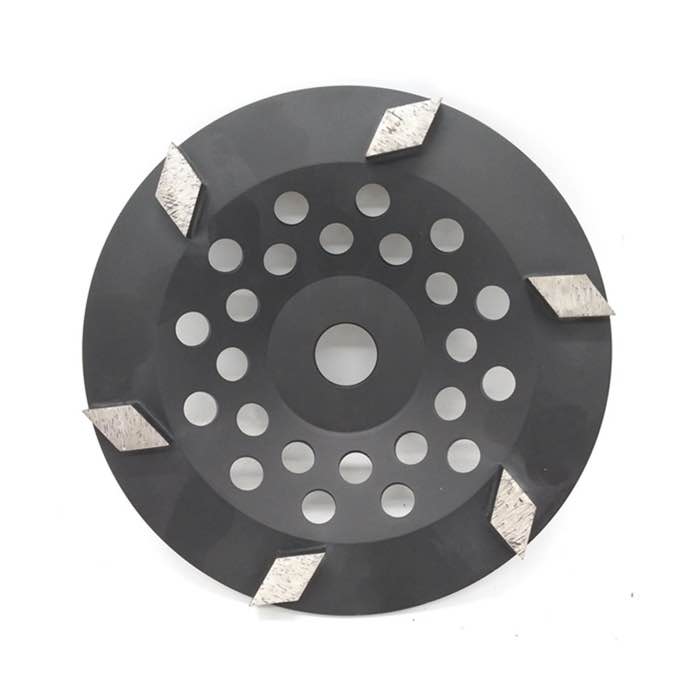
Beim Schleifen von Beton verwenden Sie den höchsten Druck, den Maschine und Scheibe aushalten, ohne die Segmente zu überhitzen oder zu springen: typischerweise 20 bis 50 kg Kraft nach unten bei einer Handmaschine und das volle Maschinengewicht bei einer Aufsitzmaschine. Das richtige Zeichen ist eine Scheibe, die gleichmäßig greift und Schlamm erzeugt, ohne zu springen oder zu kippen. Vibriert die Maschine oder rutscht das Werkzeug, ist es zu viel Druck; kommt nur feiner Staub, ist es zu wenig oder die Segmente sind verglast. Der richtige Druck hängt von Betonhärte, Segmentbindung und Maschinengröße ab – justieren Sie, bis die Scheibe konstant schneidet. Weitere Informationen finden Sie in unserem Sortiment an Harzpolierpads. Weitere Informationen finden Sie in unserem Sortiment an Einfach-Rauten-Schleifscheiben.
Schleifen funktioniert, wenn die Diamanten der Segmente mit genug Kraft gegen den Zuschlag des Betons gedrückt werden, um ihn zu brechen. Zu wenig Druck lässt die Diamanten über die Oberfläche gleiten und verglasen; zu viel Druck überhitzt die Matrix, verschleißt das Werkzeug schnell und lässt die Maschine springen. Die Segmentbindung ist für ein Druckfenster ausgelegt: Eine trapezförmige Scheibe mit Standardbindung greift innerhalb dieses Fensters am besten, und sowohl Unter- als auch Überlastung bringen sie aus dem optimalen Bereich.
Die Scheibe sagt Ihnen, wann der Druck stimmt. Sie sollte ein gleichmäßiges Schleifgeräusch erzeugen und ein gleichmäßiges Schleifmuster auf der Platte hinterlassen. Springt oder vibriert sie, reduzieren Sie Druck oder Geschwindigkeit. Hinterlässt sie glänzende Stellen ohne Griffs, erhöhen Sie den Druck oder drehen Sie die Segmente auf einem Schleifblock ab. Verliert die Scheibe unter Last deutlich Drehzahl, ist sie überlastet; lassen Sie die Maschine etwas ausdrehen und prüfen Sie, ob die Scheibe verglast oder verschlissen ist.
Druck und U/min gleichen sich aus. Bei niedriger Drehzahl können Sie mehr Druck geben; bei hoher Drehzahl müssen Sie die Last verringern. Für eine Platte mit harter Beschichtung kombinieren Sie mehr Druck mit weniger Drehzahl; zum Glätten und Polieren verwenden Sie leichten Druck bei höherer Drehzahl. Halten Sie das Werkzeug flach: Druck, der auf eine Kante konzentriert ist, verbrennt die Segmente und hinterlässt Rillen. Fahren Sie überlappende Bahnen, damit jeder Teil der Platte denselben Kontakt bekommt.
A: Fest, aber nicht bis der Motor an Drehzahl verliert. Vibriert die Maschine oder rutscht das Werkzeug, nehmen Sie zurück. Der richtige Druck erzeugt ein gleichmäßiges Schleifgeräusch und Schlamm.
A: Zu viel Druck oder ein unbalanciertes Werkzeug. Reduzieren Sie den Druck, senken Sie die U/min und prüfen Sie, ob die Platte verzogen oder ungleichmäßig abgenutzt ist. Eine verglaste Scheibe springt ebenfalls, weil sie nicht greift.
A: Ja, wenn er den Bereich der Matrix überschreitet. Überhitzung erweicht die Matrix und beschleunigt den Diamantverlust. Folgen Sie der Druckanleitung von Maschine und Scheibe und prüfen Sie den Segmentverschleiß alle paar Stunden.
Es gibt keinen einzelnen Druck zum Schleifen von Beton: Der richtige ist der, der die Scheibe konstant schneiden lässt, ohne zu überhitzen. Beginnen Sie mit dem Maschinengewicht, justieren Sie nach Geräusch und Schleifmuster und reduzieren Sie bei Vibration. Kombinieren Sie das mit der richtigen Segmentbindung und Drehzahl – und Sie erhalten effizienten Abtrag ohne vorzeitigen Werkzeugverschleiß.
Geschrieben und geprüft von JOY TECH — einem 2004 gegründeten, SGS- & BV-geprüften, CE/RoHS-zertifizierten Diamantwerkzeughersteller mit Export in über 50 Länder.
Unsere Fabrik und unser QMS werden von SGS und Bureau Veritas geprüft. Produkte erfüllen CE/RoHS; jedes Stück wird vor dem Verpacken zu 100 % kontrolliert.
Geprüfte Zertifikate