Average response time: under 24 hours
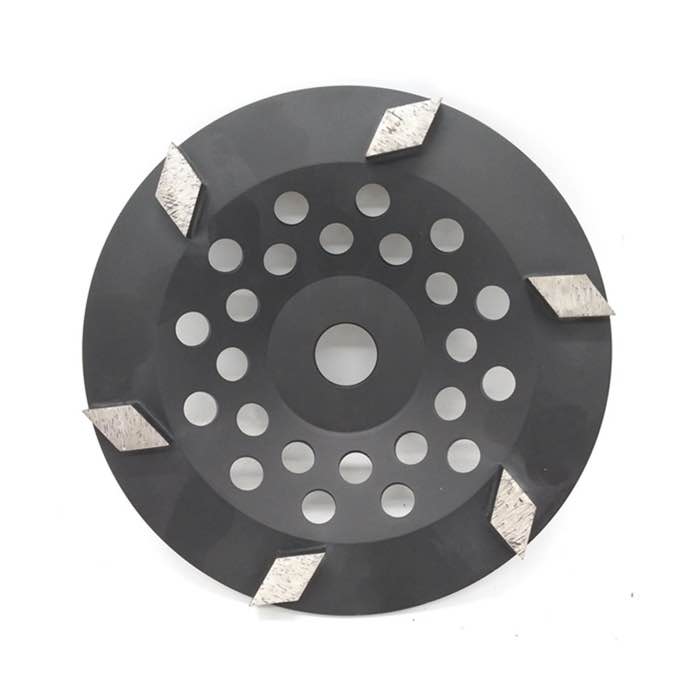
Para rectificar hormigón, use la presión más alta que la máquina y el disco puedan soportar sin sobrecalentar los segmentos ni arrancar el disco: típicamente 20 a 50 kg de fuerza hacia abajo en una pulidora de mano y el peso completo de la máquina en una de empuje. La señal correcta es un disco que muerde de manera uniforme y produce lechada sin saltar ni cantear. Si la pulidora vibra o la herramienta se desliza, hay demasiada presión; si solo produce polvo fino, hay muy poca o los segmentos están vitrificados. La presión correcta depende de la dureza del hormigón, el enlace del segmento y el tamaño de la máquina, así que ajuste hasta que el disco corte de manera constante. Encontrará más información en nuestra gama de almohadillas de pulido de resina. Encontrará más información en nuestra gama de discos de rectificado de rombo simple.
El rectificado funciona cuando los diamantes de los segmentos se presionan contra el árido del hormigón con la fuerza suficiente para fracturarlo. Demasiada poca presión hace que los diamantes rocen la superficie y se vitrifiquen; demasiada presión sobrecalienta la matriz, desgasta la herramienta rápido y hace que la máquina cante. El enlace del segmento está diseñado para una ventana de presión: un disco trapezoidal de enlace estándar muerde mejor dentro de esa ventana, y tanto la subcarga como la sobrecarga lo sacan de su rango óptimo.
El disco le dice cuándo la presión es correcta. Debe producir un sonido de molienda constante y dejar un patrón de molido en la losa. Si salta o vibra, reduzca la presión o la velocidad. Si deja parches brillantes sin morder, aumente la presión o reavive los segmentos en un bloque abrasivo. Si el disco pierde velocidad notablemente bajo carga, está sobrecargado; deje que la máquina desacelere un poco y revise si el disco se ha vitrificado o se ha desgastado.
La presión y las RPM se compensan entre sí. A baja velocidad, puede aplicar más presión; a alta velocidad, debe aligerar la carga. Para una losa con recubrimiento duro, combine mayor presión con menor velocidad; para alisar y pulir, use presión ligera a velocidad mayor. Mantenga la herramienta plana: la presión concentrada en un borde quema los segmentos y deja surcos. Recorra en patrones solapados para que cada parte de la losa reciba el mismo contacto.
R: Firme pero no hasta el punto de que el motor baje de velocidad. Si la máquina vibra o la herramienta se desliza, alivie. La presión correcta produce un sonido de molienda constante y lechada.
R: Demasiada presión o una herramienta desequilibrada. Reduzca la presión, baje las RPM, y revise que la placa no esté combada ni desgastada de manera desigual. Un disco vitrificado también salta porque no muerde.
R: Sí, si excede el rango de la matriz. El sobrecalentamiento ablanda la matriz y acelera la pérdida de diamantes. Siga la guía de presión de la máquina y el disco, y observe el desgaste del segmento cada pocas horas.
No existe una presión única para rectificar hormigón: la correcta es la que mantiene el disco cortando de manera constante sin sobrecalentarse. Comience con el peso de la máquina, ajuste por el sonido y el patrón de molido, y reduzca si vibra. Combine eso con el enlace correcto del segmento y las RPM correctas, y obtendrá eliminación de material eficiente sin desgastar herramientas prematuramente.
Escrito y revisado por JOY TECH — fabricante de herramientas de diamante auditado por SGS y BV, certificado CE/RoHS, fundado en 2004 y con exportaciones a más de 50 países.
Nuestra fábrica y sistema de gestión de calidad son auditados por SGS y Bureau Veritas. Los productos cumplen CE/RoHS y cada pieza se inspecciona al 100 % antes del embalaje.
Certificados verificados