Average response time: under 24 hours
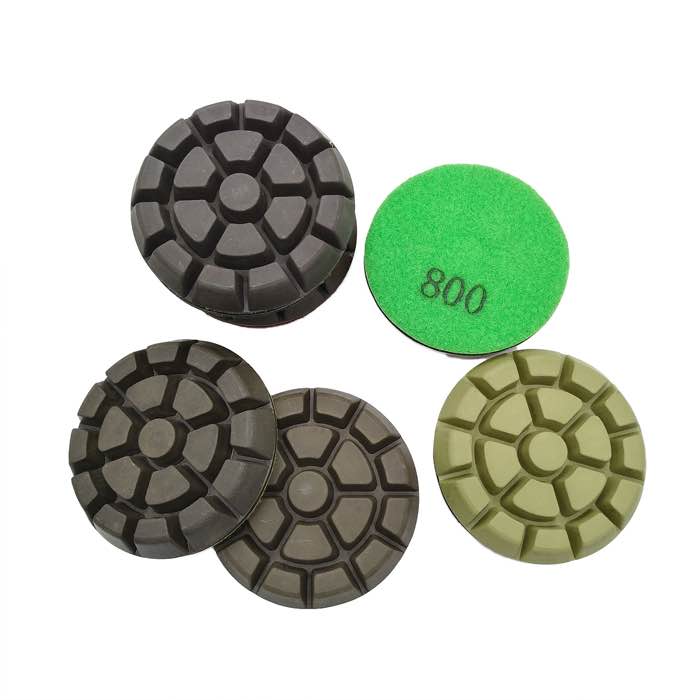
Чтобы достичь зеркального высокого блеска на полированном бетоне, вы должны: (1) полностью удалить все царапины на каждом зерне — недополировка на зерне 400 не спасется на 1500; (2) нанести упрочнитель после металлического шлифования 150/180 и дать ему полностью отверждеться; (3) полировать через 50/100, 200, 400, 800, 1500 и 3000 качественными смолистыми пастами, такими как смолистая полировальная паста на каждом этапе; (4) завершить высокоскоростной доводкой на 1500–2000 RPM с использованием полировальной пасты. Единственная крупнейшая причина тусклых «высокоглянцевых» полов — пропуск упрочнителя или спешка на этапе зерна 800.
Блеск измеряется под углом 60° глянцемером. Типичный полированный бетонный пол после зерна 400 показывает 20–30 GU (атласный). После зерна 800 — 40–50 GU (низкий блеск). После зерна 1500 — 60–70 GU (высокий блеск). После зерна 3000 плюс доводка — 80–95 GU (зеркало). Задайте уровень блеска в контракте — «высокий блеск» без числа это спор, который ждет своего часа. Большинство работ в ритейле и шоурумах нацелены на 70+ GU; склады нацелены на 30–50 GU для противоскольжения.
| Уровень финиша | Зерно | Типичные GU | Вид |
|---|---|---|---|
| Матовый / соль с перцем | 200–400 | 20–30 | Доведенный, но не отражающий |
| Атласный | 800 | 40–50 | Мягкий блеск, стандарт склада |
| Высокий блеск | 1500 | 60–70 | Чистое отражение, стандарт ритейла |
| Зеркальный | 3000 + доводка | 80–95 | Острее каменного пола |
Блеск — сумма каждого предыдущего этапа. Если паста зерна 400 не удалила полностью царапины зерна 200, этап 800 их не исправит, а этап 1500 зафиксирует их. Ведите пол на каждом зерне, пока предыдущий рисунок штриха не исчезнет в боковом свете. На планетарной шлифмашине это обычно 2–3 прохода; на однодисковой — 4–6 проходов. Используйте свежий набор паст на каждом этапе — изношенные пасты забиваются и перестают резать.
Упрочнитель — не поверхностное покрытие, а химический отвердитель, реагирующий со свободной известью в бетоне. Наносите его после металлического шлифования 150/180, когда поверхность раскрыта и чиста. Дайте впитаться 20–30 мин, сотрите излишки и оставьте отверждеться за ночь. Если вы наносите упрочнитель после зерна 400, поверхность слишком закрыта, и упрочнитель не может проникнуть — пол будет выглядеть мутным и никогда не достигнет настоящего зеркала. Литиевый упрочнитель самый удобный в работе; он не оставляет белого налета.
Для этапов 50/100 и 200 используйте переходные пасты на твердой связке, быстро удаляющие металлические царапины. Для 400–800 средняя связка смолистой полировальной пасты дает лучший баланс резания и финиша. Для 1500–3000 используйте мягкую связку спиральной смолистой полировальной пасты, которая полирует, а не режет. Ведите шлифмашину медленным шагом; не форсируйте весом. После 3000 переключитесь на высокоскоростной доводчик 1500–2000 RPM с полировальной пастой — один этот этап может добавить 15–20 GU.
Самые частые причины: (1) пропущено зерно 800, (2) использованы изношенные пасты, (3) упрочнитель нанесен слишком поздно, (4) пол не плоский — низины ловят пыль и выглядят матовыми, (5) нет этапа доводки, (6) нанесен верхний акриловый герметик, который желтеет. Пройдитесь по готовому полу в боковом свете (лампа под 30°) перед передачей. Вы должны видеть свою лампу как острую яркую линию через пол.
Да, если плита конструктивно исправна и не сильно изъязвлена. Начните с агрессивного металлического шлифования (30/40 или 16/20), чтобы раскрыть поверхность, упрочните и проведите полную смолистую последовательность. Старые плиты часто полируются лучше новых, потому что цемент уже отвержден.
На трехголовочной планетарной шлифмашине: 2–3 прохода на зерно. На однодисковой: 4–6 проходов. Правило — продолжайте, пока предыдущий рисунок штриха не исчезнет, а не пока не истечет заданное время.
Нет. Традиционный воск для пола желтеет, царапается и требует ежемесячной повторной доводки. Современный полированный бетон использует пропитывающий силан/силоксан guard, который невидим и служит 2–5 лет. Доводите пастой, а не воском.
Обычно упрочнитель не вработан равномерно, или пол имеет неравномерную влажность. Проверьте глянцемером в 4 точках на 50 m²; пятна — признак неравномерного давления пасты или неравномерного нанесения упрочнителя.
Настоящий высокий блеск — результат дисциплинированного шлифования: полное удаление царапин на каждом зерне, правильно рассчитанный по срокам упрочнитель, свежие смолистые пасты до 3000 и финальная высокоскоростная доводка. Задайте число блеска в контракте, пройдитесь по полу в боковом свете перед передачей, и ваш заказчик будет видеть собственное отражение годами.
Написано и проверено JOY TECH — производителем алмазного инструмента, прошедшим аудит SGS и BV, сертифицированным CE/RoHS, основанным в 2004 году и экспортирующим в более чем 50 стран.
Наша фабрика и СМК проходят аудит SGS и Bureau Veritas. Продукция соответствует CE/RoHS, каждая единица проверяется на 100 % перед упаковкой.
Проверенные сертификаты