Average response time: under 24 hours
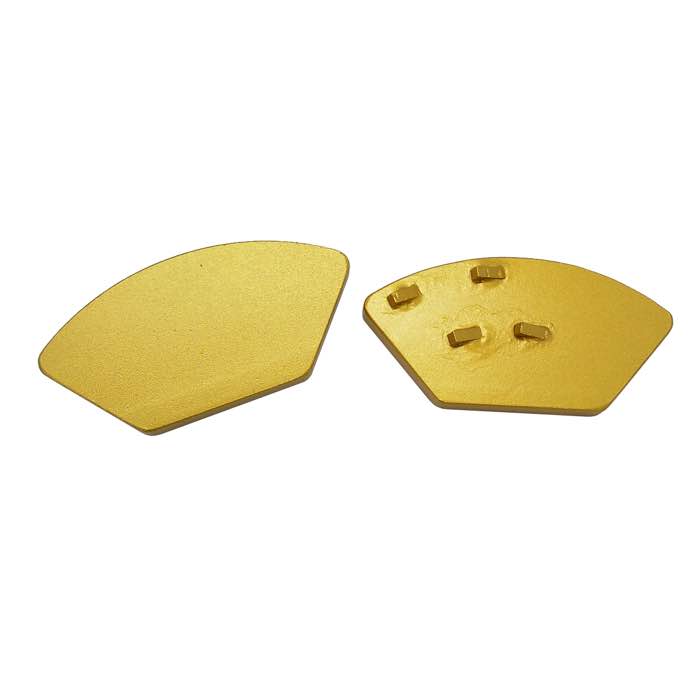
Um Mastic, Epoxid und dünne Film-Beschichtungen abzuziehen, ohne zu schnell zu stumpfen, wählen Sie eine mittelharte Metallbindung in 30/40- oder 60/80er Körnung—nicht die weichste und nicht die härteste. Eine weiche Bindung verliert Diamanten zu schnell, wenn man eine nicht abrasive Beschichtungsschicht schleift, während eine ultraharte Bindung glasiert, weil keine Betonkörnung vorhanden ist, um die Diamanten zu erneuern. Das perfekte Maß ist eine mittlere Bindung, die beim Schneiden neue Diamanten freilegt, gepaart mit PCD-Werkzeug für den Hauptabtrag. Für den ersten Gang auf dicken Beschichtungen verwenden Sie PCD; für die Reinigung des Restfilms gibt ein 30/40er Mittelbindungs-Schuh wie der Doppel-Rhombus-Trapezoid-Teller (JOY-TP-RH2) oder das WerkMaster PCD-Beschichtungsentfernungswerkzeug (JOY-WM-PCD1R1) die beste Balance aus Geschwindigkeit und Lebensdauer.
Auf Blankbeton trägt der abrasive Zuschlag selbst die Bindung ab und legt frische Diamanten frei. Auf einer Beschichtung fehlt diese abrasive Wirkung. Also:
| Beschichtung | Erstes Werkzeug | Reinigungs-Körnung / Bindung |
|---|---|---|
| Dickes Epoxid, Spachtelmasse | PCD-Block | 30/40 mittel |
| Mastic / Klebefilm | PCD-Halbmond | 60/80 mittel |
| Dünne Acryl-Versiegelung | 30/40er Mittelbindung | 60/80 |
| Bitumen / Teer | PCD | 30/40 mittel |
Der schnellste Beschichtungsabtrag-Workflow ist zweistufig. Zuerst zieht ein PCD-Epoxy-Entfernungswerkzeug 80–90 % des Films ab. Dann reinigt ein mittelgebundener 30/40er Metallschuh die Geisterschicht, öffnet die Platte und bereitet sie für neue Beschichtung vor. Zu versuchen, den ganzen Job mit Metallbindung auf dickem Epoxid zu machen, verschwendet Werkzeuge; zu versuchen, mit PCD zu finishen, hinterlässt Schrammen.
Auf WerkMaster-Maschinen sind WerkMaster Doppel-Rhombus-Hai-Segment (JOY-WMS-R2)-Rhombus-Hai-Segmente auf die Beschichtungsreinigung abgestimmt und räumen Späne gut während des Übergangs von PCD zu Metallbindung.
Bindungsbeschreibungen variieren zwischen Fabriken, also fahren Sie niemals einen ganzen Boden mit einem brandneuen Werkzeug ein. Testen Sie drei Minuten an einer versteckten Ecke oder unter einem geparkten Auto, dann inspizieren Sie die Segmentfläche. Eine gesunde Schneidfläche zeigt frische Diamantpartikel und einen dünnen Schlammstrom; eine glasierte Fläche ist glänzend und schwarz; eine überweiche Fläche hat herausgerissene Diamantlöcher und abgerundete Kanten. Wenn der Test falsch aussieht, wechseln Sie, bevor Sie die ganze Bucht festmachen. Diese 5-Minuten-Prüfung verhindert einen 2.000 m²-Fehler und ist der schnellste Weg, um die Bindung eines neuen Lieferanten auf Ihren lokalen Beton abzustimmen.
Verfolgen Sie die Werkzeugkosten pro Quadratmeter auf jedem Beschichtungsabtrag-Auftrag. Sobald Sie drei oder vier Datenpunkte haben, wissen Sie genau, welche Bindung sich auf Mastic auszahlt, welche auf Epoxid und welche auf Bitumen, und können Aufträge mit Vertrauen kalkulieren statt zu raten.
A: Beginnen Sie mit PCD für die Mastic-Hauptmasse, dann verwenden Sie 60/80er mittelgebundene Metallschuhe für den Rückstand. Dies vermeidet sowohl Verglasung als auch schnellen Verschleiß.
A: Nein. Eine harte Bindung auf einer nicht abrasiven Beschichtung glasiert und stoppt den Schnitt, was mehr Zeit verschwendet, als sie an Werkzeuglebensdauer spart.
Fahren Sie das Werkzeug 30 Sekunden auf einem abrasiven Abrichtstein oder einem rauen Fleck freiliegenden Betons, um die Segmentfläche zu öffnen.
Trocken mit HEPA-Sauger ist Standard. Nassschliff kühlt PCD und reduziert Staub, aber Schlammentsorgung addiert Reinigungszeit.
Für Beschichtungsabtrag vorzeitigem Stumpfen vorzubeugen, paaren Sie PCD für den Hauptabzug mit einem mittelgebundenen 30/40- oder 60/80er Metallschuh für die Reinigung. Vermeiden Sie weiche Bindungen, die Diamanten verlieren, und harte Bindungen, die glasieren, und beobachten Sie die Segmentfläche—sie sagt Ihnen sofort, ob die Bindung zur Beschichtung passt.
Geschrieben und geprüft von JOY TECH - einem 2004 gegründeten, SGS- & BV-geprüften, CE/RoHS-zertifizierten Diamantwerkzeughersteller mit Export in über 50 Länder.
Unsere Fabrik und unser Qualitätsmanagementsystem werden von SGS und Bureau Veritas geprüft. Die Produkte erfüllen CE/RoHS-Anforderungen; jedes Stück wird vor der Verpackung zu 100 % geprüft.
Verified Certificates