Average response time: under 24 hours
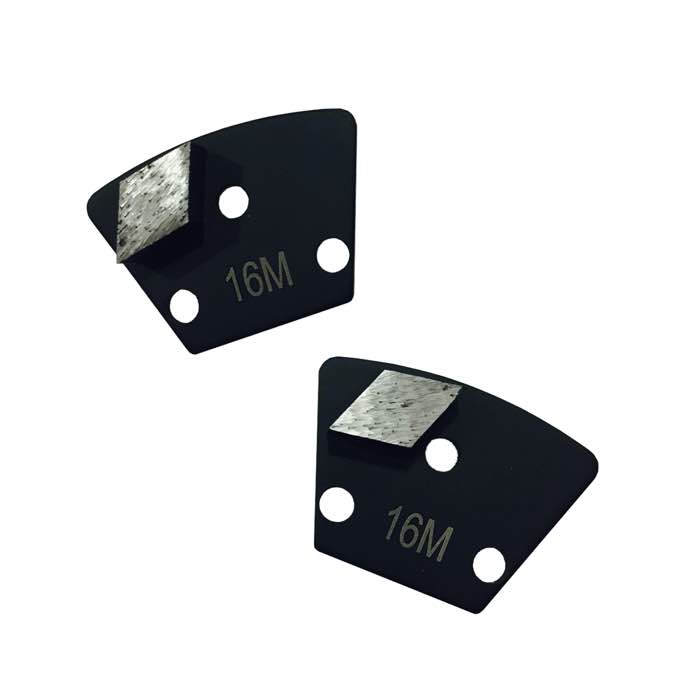
Eine glasierte (glazed) Schleifscheibe schneidet nicht mehr, weil ihre Bond-Oberfläche poliert wurde und die Diamantkörner darin einschloss. Dressing Sie sie, indem Sie 30–90 Sekunden mit normalem Druck über einen weichen Abrasivblock (Abrichtstein, Sandstein oder Betonbord) schleifen: Das verschleißt den Bond und legt frische Diamanten frei. Vorbeugen ist billiger: Passen Sie die Bond-Härte an den Beton an, schleifen Sie nicht trocken über glatte, hartgetrötete Oberflächen, und laufen Sie die Scheibe nicht, wenn sie bereits geladen ist.
Metallgebundene Schleifscheiben nutzen eine Bronze- oder Eisenmatrix, die sich beim Schneiden abnutzt. Auf hartem Beton nutzt sich die Matrix zu langsam ab, und die freiliegenden Diamantkörner werden platt, statt auszubrechen. Die Oberfläche der Scheibe wird glatt, spiegelnd und schmierig — eine "Verglasung". Die Scheibe ist nach wie vor voll brauchbar; sie kann nur nicht schneiden, bis der Bond wieder bis auf frische Diamanten abgetragen ist. Das ist der häufigste Grund, warum Käufer denken, die Scheibe sei zu schnell "verschlissen", und frustriert die Marke wechseln.
| Methode | Wie Sie es tun | Am besten für |
|---|---|---|
| Abrichtstein / Klinker | 30–60 s mit vollem Druck über den Klinker schleifen | Standardarbeiten, tragbar |
| Sandsteinblock | 200-mm-Block mitführen; zwischen Platten dressieren | Fuhrpark, planbare Kosten |
| Alter Betonbord | 1–2 min über einen unbehandelten Bord fahren | Feld-Dressing ohne Block |
Nehmen Sie keine Drahtbürste der Winkelschleifer, kein Schmirgelpapier und keine Säure. Diese Mittel tragen den Bond nicht ab; sie reinigen nur die Oberfläche.
Auf hartem Beton (C40+) alle 1–2 Schleifstunden dressieren. Auf mittelhartem Beton (C25–C40) nur bei deutlicher Ladung dressieren, typischerweise jede halbe Schicht. Wenn Sie alle 10 Minuten dressieren müssen, ist der Bond zu hart für das Material — wechseln Sie zu weichem. Unsere Rhomben-Schleifscheibe wird in den Bond-Optionen S, M und H geliefert, damit Sie die Plabe beim ersten Versuch treffen.
Dressing kostet 1–2 Maschinenminuten, aber die tiefere Kosten ist der Bond, den Sie wegwerfen. Jede Dressur entfernt 0,1–0,2 mm Bond. Wenn Sie zu oft dressieren, verkürzen Sie die Scheibenlebensdauer merklich. Vorbeugen läuft auf drei Gewohnheiten hinaus: Bond-Härte nach Beton wählen (weicher Bond für harten Beton), auf einer bekannten Probefläche vor der Gesamtfläche beginnen, und beim ersten Zeichen von Verglasung aufhören statt weiterzudrücken.
Die Segmentgeometrie verändert, wie die Scheibe lädt. Pfeil- und Rhombusformen legen mehr Schneide frei und widerstehen der Verglasung besser als flache Segmente. Doppel-S-Segmente verteilen den Staub und laufen kühler; Dreifachrunde Segmente hinterlassen einen flacheren Schnitt, glasieren aber auf hartem Beton leichter. Wenn Sie ständig gegen Verglasung kämpfen, wechseln Sie gleichzeitig zu einer aggressiveren Segmentform und einem weicheren Bond — dieses Paar löst 80 % der Ladeprobleme.
A: Nein. Jede Dressur verkürzt die Segmenthöhe. Wenn die Segmenthöhe unter 3 mm fällt, die Scheibe ausmustern.
A: Harz-Pads laden mit Betonpaste, aber die Lösung ist Reinigen oder Weiter zum nächsten Korn, nicht Dressur.
A: Die Maschine auf normalem Betriebsdruck, nicht extra. Dressing ist eine kleine Aufgabe, kein Schliff.
A: PCD-Werkzeuge glasieren nicht auf dieselbe Weise. Wenn ein PCD lädt, dressieren Sie ihn 30 Sekunden über einem Betonbord.
Eine glasierte Scheibe ist keine kaputte Scheibe — sie ist eine Scheibe, die 60 Sekunden Aufmerksamkeit verlangt. Führen Sie einen Abrichtstein auf jedem Wagen, passen Sie den Bond an den Beton an, und behandeln Sie Verglasung als Signal zur Einstellung, nicht als Verschleiß. Kontaktieren Sie JOY TECH für eine Bond-Auswahl, die auf Ihre typische Plattenhärte abgestimmt ist.
Geschrieben und geprüft von JOY TECH — einem 2004 gegründeten, SGS- & BV-geprüften, CE/RoHS-zertifizierten Diamantwerkzeughersteller mit Export in über 50 Länder.
Unsere Fabrik und unser QMS werden von SGS und Bureau Veritas geprüft. Produkte erfüllen CE/RoHS; jedes Stück wird vor dem Verpacken zu 100 % kontrolliert.
Geprüfte Zertifikate