Average response time: under 24 hours
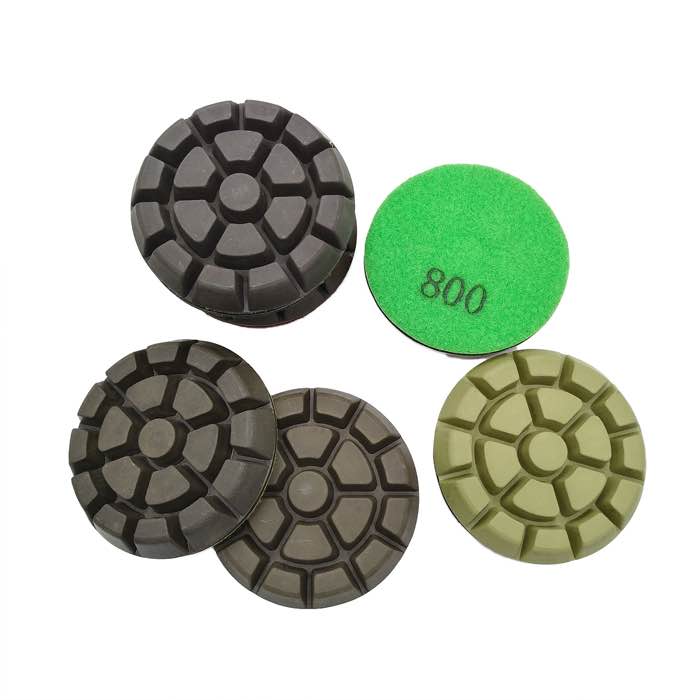
Hochglanz auf Beton braucht drei Dinge in der richtigen Reihenfolge: einen Densifier, der nach den Metallbindungsstufen aufgetragen wird, eine vollständige Harzsequenz bis 1500–3000#, und ein abschließendes Burnishing mit Burnishing-Pads oder eine Trockenpolitur. Wenn der Boden matt bleibt, haben Sie wahrscheinlich eine Körnung übersprungen, den Densifier vergessen, oder Pad-Druck/-Drehzahl war zu niedrig.
| Problem | Ursache | Lösung |
|---|---|---|
| Dunst, keine Tiefe | Eine Körnung übersprungen | Gehen Sie eine Körnung zurück und polieren Sie neu |
| Oberfläche zu weich | Kein Densifier oder zu früh | Densifier neu auftragen, aushärten lassen, neu polieren |
| Matt nach 3000# | Kein finales Burnishing | Trocken mit einem Woll- oder Harz-Burnishing-Pad |
| Fleckiger Glanz | Uneven Pad-Druck | Halten Sie konstante Maschinengeschwindigkeit und Gewicht |
Für einen langlebigen Hochglanzboden ja. Densifier härtet den Zementleim, damit die Harzpads ihn komprimieren und zum Glanz polieren können.
1500–3000# Harzpads, gefolgt von einem trockenen Burnishing-Gang. Jenseits von 3000# sind die Gewinne bei den meisten Böden marginal.
Harzpads polieren; ein spezielles Burnishing- oder Wollpad bei höherer Drehzahl gibt den finalen Spiegel. Verwenden Sie beide in der Sequenz.
Hochglanzbeton ist ein System, nicht ein einzelnes Produkt: ebnen, verdichten, die Harzsequenz abschließen, dann trocken burnishen. Schlagen Sie in der Tabelle nach, wenn der Glanz enttäuscht – die Lösung ist fast immer eine übersprungene Stufe. Die Harz- und Burnishing-Pad-Reihe von JOY TECH deckt den ganzen Weg zum Spiegelsbeton ab.
Geschrieben und geprüft von JOY TECH — einem 2004 gegründeten, SGS- & BV-geprüften, CE/RoHS-zertifizierten Diamantwerkzeughersteller mit Export in über 50 Länder.
Unsere Fabrik und unser QMS werden von SGS und Bureau Veritas geprüft. Produkte erfüllen CE/RoHS; jedes Stück wird vor dem Verpacken zu 100 % kontrolliert.
Geprüfte Zertifikate