Average response time: under 24 hours
Spiegelglanz auf poliertem Beton erfordert einen vollkommen ebenen, vollständig verdichteten Boden, der durch eine komplette, lückenlose Harzkörnung bis 1500 und 3000 verfeinert wird, gefolgt von einem Hochglanz-Burnish. Es gibt kein einziges Pad, das Spiegelglanz erzeugt – er ist das kumulative Ergebnis aus Ebenheit, Dichte, gleichmäßigem Kratzerabtrag und Wärmepolitur. Wenn Sie eine Abkürzung nehmen (eine Körnung überspringen, am Verdichter sparen, eine Senke übersehen), bricht die Reflexion in matten Dunst auseinander.
Spiegelreflexion hängt davon ab, dass die Oberfläche optisch eben ist. Beginnen Sie mit Metallbindung-Diamantschliff, um Kellenstriche zu entfernen und die Platte zu öffnen, und prüfen Sie dann die Ebenheit, indem Sie mit einer Wasserwaage oder schräg einfallendem Licht über den Boden gehen. Jede Welle zeigt sich als verzerrte Reflexion. Verdichten Sie anschließend gründlich, solange die Platte offen ist – ein Lithium-Verdichter härtet den Zementleim, sodass er zu einer glasartigen Schicht poliert werden kann, statt abzureiben. Überspringen Sie dies, poliert der Boden kreidig, nicht glasig.
Arbeiten Sie in bewussten, überlappenden Schritten vor und springen Sie niemals Körnungen. Eine typische Spiegel-Sequenz:
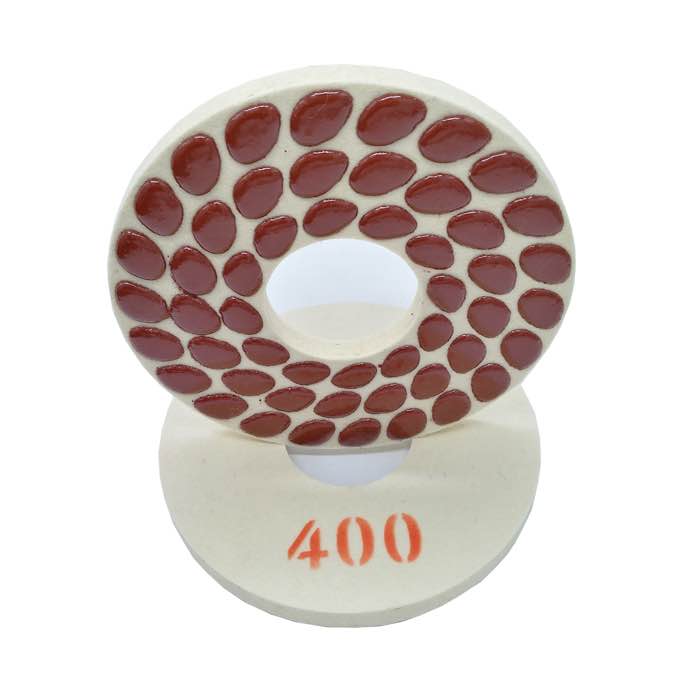
Jeder Schritt muss das Kratzmuster des vorherigen vollständig beseitigen. Verwenden Sie hochwertige Harzpads wie unsere Spiral-Diamant-Harzpads, die gleichmäßig schneiden und ein gleichmäßiges Kratzmuster hinterlassen, das die nächste Körnung sauber auflöst. Für den Sprung Metall zu Harz überbrückt ein Kupferbindungs-Hybrid-Harzpad die Kratztiefe, sodass Sie sich in hohen Körnungen nicht mit Metallmarken herumschlagen müssen.
Nach 3000er Körnung mag der Boden bereits glänzend aussehen, aber der wahre „Spiegel“ entsteht unter Hitze. Fahren Sie mit einer Hochglanz-Burnishmaschine (1500–2500 U/min) mit Diamant-Burnishpad oder Wollpad. Zwei langsame, überlappende Übergänge komprimieren und erwärmen die Oberfläche und erzeugen die tiefe, nasse Reflexion, die Kunden erwarten. Halten Sie den Boden sauber; schon ein einziger eingeschliffener Schmutzfleck ruiniert den Spiegel.
| Stufe | Ziel | Häufiger Fehler |
|---|---|---|
| Metallschliff | Ebene, offene Platte | Wellen / Kellenstriche stehen lassen |
| Verdichter | Zementleim härten | Zu spät oder zu dünn auftragen |
| Harz 400–1500 | Alle Kratzer entfernen | Einen Körnungsschritt überspringen |
| 3000 + Burnish | Optische Spiegelschicht | Druck erzwingen / schmutziger Boden |
Spiegelglanz vergibt fast nichts. Das menschliche Auge erkennt Verzerrungen in Reflexionen, sodass selbst eine subtile Welle in der Platte einen Spiegel in eine Jahrmarkt-Reflexion verwandelt. Daher verwenden Highend-Jobs eine Schleifmaschine mit ausreichendem Gewicht und Steifigkeit, und daher prüfen Teams die Ebenheit während des Metallschliffs wiederholt mit einer Wasserwaage. Wenn der Boden breite Wellen vom ursprünglichen Betonguss hat, müssen Sie die meiste Zeit in der Metallstufe verbringen; der Versuch, in der Harzstufe einzuebnen, ist zu spät.
Auch die Beleuchtung offenbart die Wahrheit. Untersuchen Sie den Boden unter starkem, schräg einfallendem Licht und unter der tatsächlichen Neon- oder LED-Belegung des Gebäudes, bevor Sie ihn für fertig erklären. Was im Tageslicht glänzend aussieht, kann unter hartem Oberlicht Wirbelspuren zeigen. Machen Sie die Endabnahme mit denselben Lichtern, die der Kunde verwenden wird, und bessern Sie sichtbare Wirbel vor der Übergabe aus.
Gehen Sie vor der Übergabe mit einer flach auf den Boden gehaltenen Taschenlampe über den Boden, um Wirbelspuren und Schlieren zu erkennen, die normale Beleuchtung verbirgt. Bessern Sie kleine Stellen mit 3000er Körnung und einem finalen Burnish aus. Ein Spiegelglanz-Projekt wird an seinen Reflexionen gemessen, daher gewinnt man Premium-Arbeit genau bei dieser letzten Abnahme unter echtem Licht.
Führen Sie den finalen 3000er-Übergang aus, wenn der Boden vollständig sauber und trocken ist. Jeder auf der Oberfläche verbliebene Schmutz wird in die optische Schicht eingeschlossen und ruiniert die Reflexion. Wischen Sie den Boden, wechseln Sie zu frischen Pads und führen Sie dann den finalen Burnish aus.
A: Sie müssen bis 3000er Körnung kommen und dann burnishen. 1500 ergibt seidenmattes Glänzen; Spiegelreflexion braucht den finalen Harzschritt plus Hitze.
A: Ja, wenn er statisch intakt und eben ist. Abgenutzter oder bröckeliger Beton muss zuerst repariert werden; Risse und Gruben lassen sich wegpolieren.
A: Fast immer wurde ein tieferer Kratzer bei 400 oder 800 übersehen. Gehen Sie zurück, entfernen Sie ihn vollständig und führen Sie die Sequenz erneut aus.
Spiegelglanz-Beton wird durch Ebenheit, Dichte und eine komplette Körnung verdient und dann mit Hitze veredelt. Geduld bei jedem Schritt schlägt das Jagen nach Glanz am Ende. Die Kernaussage: Spiegelglanz belohnt Disziplin mehr als Ausgaben. Ebenheit, Dichte, eine komplette Körnung und eine sorgfältige Endabnahme sind es, die ihn erzeugen. Kunden bemerken die Reflexion sofort, weshalb sich der Extraaufwand bei Premium-Projekten lohnt. Kontaktieren Sie JOY TECH für ein Angebot zum kompletten Harz-, Übergangs- und Burnish-Pad-Set für einen Boden in Spiegelqualität.
Geschrieben und geprüft von JOY TECH - einem 2004 gegründeten, SGS- & BV-geprüften, CE/RoHS-zertifizierten Diamantwerkzeughersteller mit Export in über 50 Länder.
Unsere Fabrik und unser Qualitätsmanagementsystem werden von SGS und Bureau Veritas geprüft. Die Produkte erfüllen CE/RoHS-Anforderungen; jedes Stück wird vor der Verpackung zu 100 % geprüft.
Verified Certificates