Average response time: under 24 hours
Wenn Ihr polierter Beton nach der vollen Körnungabfolge immer noch matt oder beige aussieht, liegt die Ursache fast immer an einem von vier Dingen: die Platte wurde vor der Harzpolitur nicht richtig verdichtet, Sie haben Körnungen übersprungen oder sind gesprungen und hinterließen tiefe Kratzer, die Harz-Politurpads sind zu weich oder zu hart für Ihren Beton, oder die Oberfläche wurde in der Metallstufe nicht ausreichend flach geschliffen und geöffnet. Ein wirklich reflektierendes Finish baut auf einem flachen, dichten, kratzerfreien Substrat auf — Sie können Glanz nicht in eine weiche, poröse, zerkratzte Platte hineinpolieren.
Glanz auf poliertem Beton kommt davon, die Zementpaste zu einer optisch glatten Schicht zu komprimieren, nicht sie zu beschichten. Wenn diese Schicht rau oder porös bleibt, streut Licht statt zu reflektieren. Die häufigsten Schuldigen:
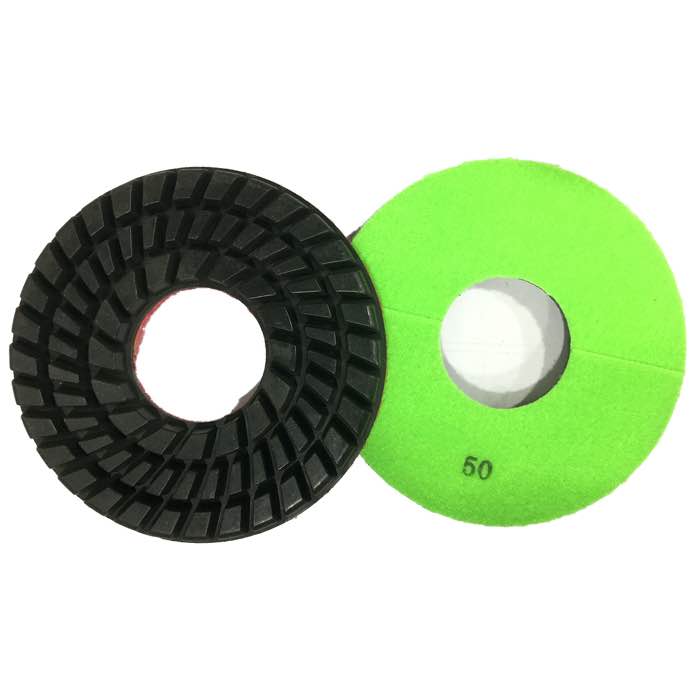
Starten Sie mit metallgebundenen Diamantschuhen, um die Platte flach zu schleifen und zu öffnen, dann gehen Sie in gleichmäßigen Körnungsschritten (z. B. 30, 60, 120, 220). Tragen Sie das Densifier auf, sobald der Boden einen leichten Schlamm hält und gereinigt wurde, lassen Sie es eindringen und vollständig trocknen, dann fahren Sie mit harzgebundenen Übergangs- und Politurpads fort. Verwenden Sie für ein reflektierendes Ergebnis Qualitäts-Harzpads wie unsere Diamant-Harz-Politurpads und finishen Sie durch 800, 1500 und 3000 Körnung. Die Übergänge zwischen Metall und Harz sind, wo Verarbeiter den Glanz verlieren, also entfernt ein Kupferbindungs-Übergangspad Metallkratzer sauber.
| Symptom | Wahrscheinliche Ursache | Lösung |
|---|---|---|
| Matt über ganzen Boden | Kein Densifier / weiche Paste | Wieder auf 200 öffnen, verdichten, neu polieren |
| Schleiernder, wolkiger Film | Densifier-Rückstand nicht entfernt | Mit klarem Wasser und 800-1500-Pad buffen |
| Fleckiger Glanz | Unebenheit / übersprungene Pads | Tiefstellen nachschleifen, volle Abfolge wiederholen |
| Kratzer im Glanz sichtbar | Körnungssprung | Einen vollen Schritt zurück und gleichmäßig fortschreiten |
Zu viel Druck auf Harzpads belädt sie und verursacht Glasieren; zu wenig Druck hinterlässt Wirbel. Fahren Sie die Maschine mit der vom Hersteller empfohlenen Drehzahl, machen Sie bewusste überlappende Durchgänge, und halten Sie den Kopf flach auf dem Boden. Für den finalen Burnish hebt ein Hochgeschwindigkeits-Burnisher mit dem richtigen Pad den Glanz weitaus mehr als die Planeten-Schleifmaschine allein. Wenn sich Pads mit Paste beladen, wechseln Sie zu einer schärferen oder härteren Bindung, die für Ihre Betonhärte ausgelegt ist.
Wenn ein Boden nicht glänzt, arbeiten Sie sich durch die Schichten statt zu raten. Erstens: befeuchten Sie eine kleine Stelle und beobachten Sie — wenn die Stelle plötzlich dunkel und reflektierend aussieht, ist die Oberfläche porös und unterverdichtet, und der Glanz kehrt erst nach einer richtigen Verdichtung zurück. Zweitens: prüfen Sie unter einer hellen Arbeitsleuchte in flachem Winkel — wenn Sie ein sich wiederholendes Kratzmuster in eine Richtung laufen sehen, haben Sie Kratzer einer früheren Körnung zurückgelassen und müssen zurückgehen. Drittens: fahren Sie ein frisches Pad auf einem Teststreifen — wenn es sauber schneidet und der Glanz springt, waren Ihre alten Pads glasiert oder abgenutzt. Viertens: prüfen Sie die Ebenheit mit einer 2-Meter-Richtlatte; Wellen können nicht wegpoliert werden. Die meisten Nicht-Glanz-Anrufe werden durch eine dieser vier Prüfungen gelöst, nicht durch den Kauf eines besseren Endpads.
Denken Sie auch daran, dass die Betonrezeptur wichtig ist. Eine magere, staubige, niedrigfeste Platte (unter grob 3.000 psi) hat eine schwache Paste, die niemals einen tiefen Spiegel aufbauen wird, egal wie viele Körnungen Sie fahren. Setzen Sie auf solchen Böden die Erwartungen auf ein satin-geschliffenes Finish und verlassen Sie sich auf das Densifier, um die Oberfläche zu härten, statt einen Glanz zu jagen, den das Substrat nicht tragen kann.
Führen Sie diese Liste in der Reihenfolge aus, wann immer ein polierter Boden enttäuscht: bestätigen Sie, dass die Platte im offenen Zustand verdichtet wurde; verifizieren Sie, dass kein Körnungsschritt übersprungen wurde; prüfen Sie, dass die Harzbindung zur Betonhärte passt; untersuchen Sie die Ebenheit mit einer Richtlatte; und schließlich bestätigen Sie, dass der Boden nach 3000 Körnung geburnisht wurde. Neun von zehn Mal ist die Antwort eines davon. Geben Sie kein Geld für Versiegeler oder Top-Coatings aus, um Glanz vorzutäuschen — sie nutzen sich ab und verdecken die natürliche Reflexion, die Sie aufbauen wollen.
A: Nein. Höhere Körnungen verfeinern nur vorhandene Kratzer; sie können ein weiches, poröses oder stark zerkratztes Substrat nicht reparieren. Sie müssen das Fundament korrigieren, bevor Sie weiter polieren.
A: Nasspolitur kann Klarheit erzeugen, aber überschüssiges Wasser verdünnt die Densifier-Reaktion. Trockenpolitur nach der Verdichtung ist es, die auf den meisten modernen Baustellen Reflexion aufbaut.
A: Meist hat die Platte weiter gestaubt, weil sie nie verdichtet wurde. Die Oberflächenpaste nutzt sich unter Verkehr ab und legt matten Zuschlag und Poren frei.
A: Sie verbessern einen bereits flachen, dichten Boden. Burnishing-Pads können einen nicht retten, der zu wenig geschliffen oder unterverdichtet wurde.
Ein Boden, der nicht glänzen will, sagt Ihnen, dass das Substrat nicht bereit ist. Prüfen Sie das Densifier-Timing, bestätigen Sie, dass Sie keine Körnungen übersprungen haben, passen Sie die Pad-Bindung an Ihren Beton an, und stellen Sie die Ebenheit wieder her, bevor Sie der Politur die Schuld geben. JOY TECH liefert Harz-Politurpads, kupfergebundene Übergangspads und Burnishing-Pads, abgestimmt auf die Betonhärte. Die Erkenntnis ist, dass Glanz vom Substrat nach oben aufgebaut wird, nicht im letzten Schritt hinzugefügt. Sobald Sie Ebenheit, Dichte und eine saubere Kratzabfolge bestätigen, erscheint der Glanz, den Sie suchen, natürlich. Die Eile in einer dieser Stufen ist es, die die matten, wolkigen Böden erzeugt, die Verarbeiter nacharbeiten müssen. Investieren Sie in das Fundament, dann kümmert sich das Endfinish von selbst. Kontaktieren Sie JOY TECH für ein Angebot, und unser Team hilft Ihnen, die richtige Bindung und Körnungabfolge für Ihre Platte zu spezifizieren.
Geschrieben und geprüft von JOY TECH - einem 2004 gegründeten, SGS- & BV-geprüften, CE/RoHS-zertifizierten Diamantwerkzeughersteller mit Export in über 50 Länder.
Unsere Fabrik und unser Qualitätsmanagementsystem werden von SGS und Bureau Veritas geprüft. Die Produkte erfüllen CE/RoHS-Anforderungen; jedes Stück wird vor der Verpackung zu 100 % geprüft.
Verified Certificates