Tiempo medio de respuesta: menos de 24 horas
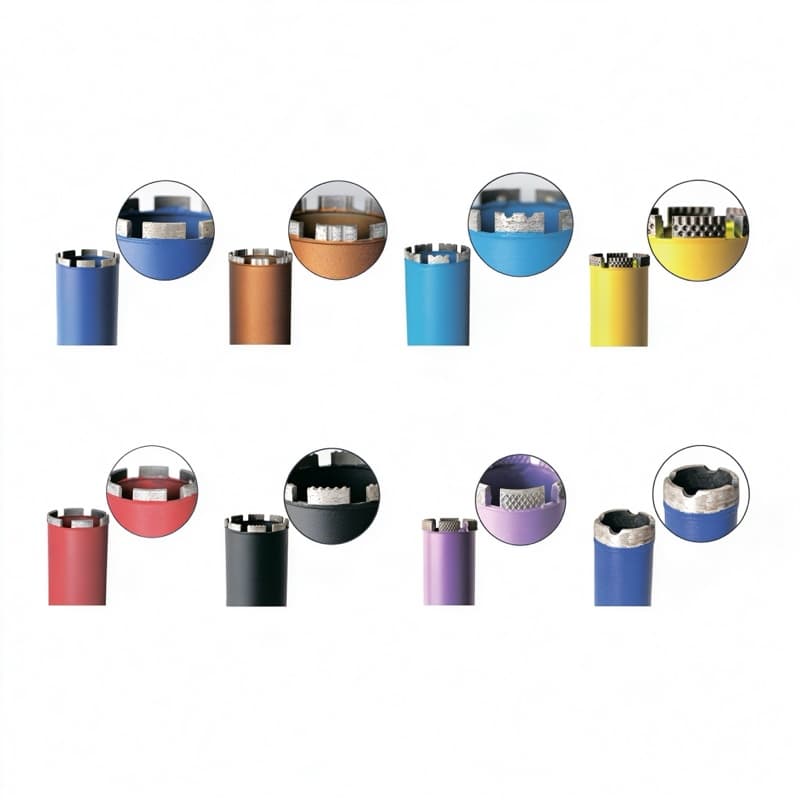
Las coronas se desvían porque el borde afilado de diamante se desliza sobre el concreto liso antes de morder. Arregle esto perforando primero una pequeña muesca guía, arrancando en ángulo poco profundo para tallar un surco de media luna, usando una zapata de centrado o guía de arranque, y manteniendo las RPM bajas hasta que se establezcan los primeros 5–10 mm de corte. Una vez que la corona esté asentada, aumente la velocidad y avance con normalidad.
Una corona de diamante nueva tiene un borde perfectamente circular con diamantes frescos y afilados. En el concreto liso y fratasado, ese borde actúa como un disco de hockey sobre hielo — se desliza en lugar de morder. El problema es peor en:
La solución más confiable es un pequeño agujero guía antes de la corona. Use un taladro de percusión con una broca de mampostería de 10–12 mm para hacer una muesca de 15 mm de profundidad exactamente en el centro. La lengüeta interior del barril o un pasador central caerá en la muesca y bloqueará el movimiento lateral. Esta es la práctica estándar para cualquier agujero de más de 80 mm de diámetro.
Sin una broca guía, arranque la corona de diamante en un ángulo de 30–45 grados respecto a la superficie. Deje que el borde delantero del borde recte un pequeño surco de media luna. Una vez que el surco sea lo bastante profundo para atrapar el borde (unos 5 mm), gire lentamente el taladro a la vertical. El surco evita que la corona patine lateralmente.
Los agujeros de producción repetidos —por ejemplo, penetraciones de conductos en una fachada— justifican una zapata de centrado. Un accesorio guía para taladro de corona se fija a la superficie y mantiene el barril concéntrico durante los primeros 20 mm. También hace las veces de collarón de salpicaduras. Para trabajos de piedra más pequeños, una sierra de agujeros para piedra con guía central incorporada es autocentrante por diseño.
La velocidad importa más al principio que durante el resto del agujero. Haga girar el taladro a la mitad de las RPM normales mientras asienta la corona. La alta velocidad hace que el borde patine; la baja deja que los diamantes muerdan. No empuje fuerte — deje que el peso de la máquina haga el trabajo. Una vez alcanzados 10 mm de profundidad, la corona no puede desviarse y puede volver a la velocidad y avance normales.
Los segmentos frescos tienen diamantes afilados y sobresalientes que patinan en superficies lisas. Una vez que ha cortado 10 a 15 mm en el concreto, el segmento se desgasta hasta una cara plana que agarra. Este periodo de asentamiento es normal, pero también es cuando ocurre la mayoría de las desviaciones. No luche contra la corona forzándola a la recta — deje que el surco de media luna haga de guía. Si está perforando una serie de producción de agujeros idénticos, use una plantilla guía fija atornillada al muro: se amortiza tras el tercer agujero. En suelos lisos fratasados con máquina, grabe el punto de arranque con unos ligeros golpes de taladro de percusión antes de perforar. Una muesca rugosa de 10 mm de profundidad le da al borde algo donde morder.
R: Normalmente no. Los segmentos frescos necesitan un corte de rodaje. El método del surco de arranque asienta los diamantes más rápido y es la solución estándar.
R: Un punzón central apenas marca el concreto. Una muesca guía real de 10 mm con un taladro de percusión es mucho más efectiva.
R: Sí. Una corona vidriada se desliza en lugar de cortar. Repare el segmento sobre un bloque abrasivo si el asentamiento se hace imposible.
R: Arranque en seco (o con muy poca agua) para conseguir mordida, y luego añada agua una vez que la corona esté asentada. Inundar al principio empeora la desviación.
La desviación es un problema de asentamiento, no de la corona. Invierta 30 segundos en una muesca guía o un surco de media luna, arranque lento, y el resto del agujero irá recto. Contacte con JOY TECH para coronas con segmentos afilados y fáciles de asentar y accesorios guía a juego.
Escrito y revisado por JOY TECH — fabricante de herramientas de diamante auditado por SGS y BV, certificado CE/RoHS, fundado en 2004 y con exportaciones a más de 50 países.
Nuestra fábrica y sistema de gestión de calidad son auditados por SGS y Bureau Veritas. Los productos cumplen CE/RoHS y cada pieza se inspecciona al 100 % antes del embalaje.
Certificados verificados