Tiempo medio de respuesta: menos de 24 horas
Para saber qué herramientas de diamante encajan en tu pulidora o sierra, haz coincidir tres cosas: la interfaz de montaje (agujero, rosca o plato de sujeción), las RPM de operación de la máquina frente a la velocidad máxima de la herramienta, y el diseño de segmento o vínculo con el material y el tipo de máquina. Una pulidora de piso necesita una herramienta completamente distinta a una esmeriladora angular de mano, incluso cuando ambas pulen concreto.
La primera revisión es mecánica: una herramienta que no se puede montar con seguridad no se puede usar, sin importar lo buena que sea su fórmula de segmento. Las esmeriladoras angulares de mano normalmente aceptan platos de copa en una rosca M14 o 5/8"-11, con una brida de respaldo que sujeta el plato plano. Las pulidoras de piso usan sistemas de cambio rápido: pod tipo velcro, platos magnéticos, o discos atornillados con patrón de agujeros de 10 mm o 16 mm, y el patrón debe coincidir con el plato portazapatas de tu máquina. Las sierras manuales y de empuje toman discos en un agujero, comúnmente 25.4 mm (1 pulgada), 20 mm o 30 mm con bridas reductoras, mientras que las torres de perforación de núcleo normalmente usan roscas de 1-1/4 pulgadas UNC o M14. Un ajuste bamboleante por un agujero equivocado causa descentramiento, vibración y pérdida prematura de segmentos, así que confirma la interfaz y cualquier adaptador requerido antes de pedir.
La segunda revisión es la velocidad. Toda herramienta de diamante lleva grabada un RPM máximo seguro, y tu máquina debe operar por debajo de esa clasificación en uso normal. La física subyacente es la velocidad superficial: diámetro x RPM x 3.14 / 1000 da la velocidad de corte en metros por minuto. Los discos de sierra de diamante típicamente quieren de 60 a 80 m/s, y los platos de copa de pulido de 60 a 90 m/s. Como la velocidad superficial sube con el diámetro, un disco pequeño gira mucho más rápido que uno grande: un disco de 125 mm puede estar clasificado por encima de 10,000 RPM, mientras que un disco de 350 mm está clasificado alrededor de 5,000 RPM. Compara siempre el límite grabado en la herramienta con las RPM en vacío de tu máquina, y recuerda que los discos más grandes en sierras más pequeñas son la forma más común en que los operadores exceden una clasificación.
Una vez que el montaje y la velocidad son seguros, elige el diseño de herramienta que coincida con cómo funciona realmente tu máquina. La tabla siguiente muestra la combinación estándar de las cuatro familias de máquina más comunes.
| Tipo de máquina | Rango de velocidad habitual | Herramienta recomendada | Elección de segmento o vínculo |
|---|---|---|---|
| Esmeriladora angular de mano (100-125 mm) | ~10,000-11,000 RPM | Plato de copa de diamante | Vínculo de blando a medio para concreto; solo remoción ligera de material: la presión pesada sobrecarga una herramienta pequeña. |
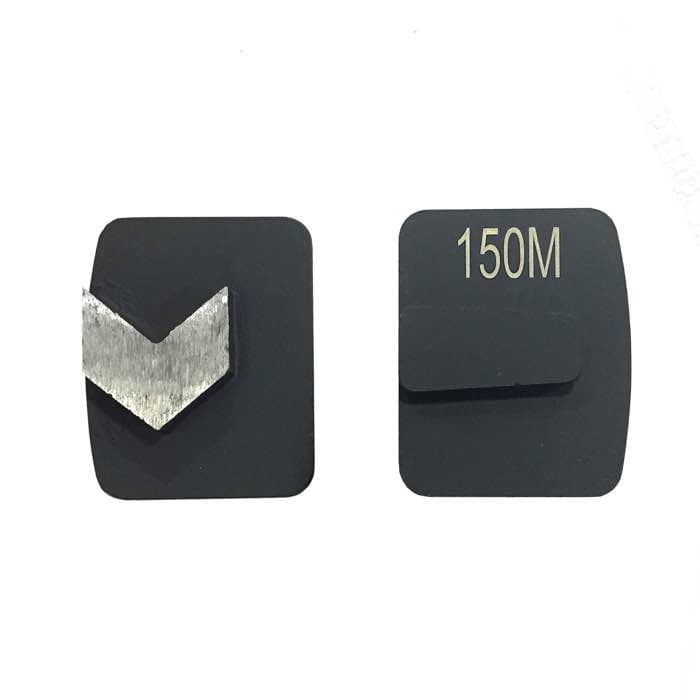
| Pulidora de piso de empuje (disco 300-800 mm) | 1,500-3,500 RPM planetaria | Discos de pulido o bloques de pulido | Vínculo duro para concreto blando y abrasivo; vínculo blando para losas endurecidas con llana. Grano 16-30 para remoción de recubrimientos, 60-120 para refinamiento. |
| Sierra cortadora manual o de empuje (300-500 mm) | 3,000-5,000 RPM | Disco de sierra de diamante soldado con láser | Borde segmentado alto para concreto reforzado; corte en húmedo muy recomendado para controlar polvo y calor. |
| Torre de perforación de núcleo (diámetro 18-300 mm) | 500-1,500 RPM, reductoras | Broca de núcleo de diamante | Perforación en húmedo con un vínculo adaptado a la dureza del agregado; RPM menores para diámetros mayores. |
El pulido y el corte usan el mismo grano de diamante de formas distintas. Una herramienta de pulido se desgasta exponiendo puntos de diamante nuevos que microastillan la superficie, por eso los operadores de preparación de pisos suelen usar brocas de núcleo de diamante y discos de pulido por todo el plato: el peso de la propia máquina aporta la presión. Un disco de corte, en cambio, nunca debe forzarse: el segmento entra en el corte y la sierra avanza por sí misma. Confundir ambas cosas aparece como segmentos quemados en un corte forzado o un plato de copa sobrecargado al presionar demasiado. Si tu trabajo es remover material de un piso plano, la herramienta de pulido es más rápida y más plana; si necesitas una ranura o abertura controlada, la herramienta de corte es la familia correcta.
Un agujero demasiado suelto hace que el disco bambolee, causando vibración, desgaste desparejo del segmento y, en el peor de los casos, pérdida del segmento. Usa la brida reductora correcta, nunca espaciadores o arandelas que no estén diseñadas para el husillo, y reemplaza un disco que haya perdido el centrado.
Solo si la rosca de montaje y la clasificación de RPM coinciden. La mayoría de los discos de pulido de piso son sistemas atornillables que no encajan en la rosca de una esmeriladora angular, y un plato clasificado para una cabeza planetaria lenta se hará pedazos a la velocidad de una esmeriladora angular.
Como regla, el concreto blando y abrasivo desgasta el vínculo rápido, de modo que necesitas un vínculo duro que retenga los diamantes más tiempo; el concreto duro, denso y endurecido con llana esmalta el vínculo, de modo que necesitas un vínculo blando que exponga diamantes nuevos. Cuando la mezcla es desconocida, empieza con un vínculo medio y ajusta después de los primeros 20 metros cuadrados.
La perforación de núcleo de corte se hace mejor en húmedo para controlar el polvo y alargar la vida de la herramienta. El pulido de piso en seco es común en interiores cuando la máquina lleva un extractor de polvo HEPA; el pulido en seco sin extracción es tanto un riesgo de exposición a sílice como una forma de quemar el vínculo.
Elegir la herramienta de diamante adecuada se reduce a tres revisiones rápidas: montaje, velocidad y ajuste de material, y la mayoría de las fallas de herramienta se remontan a saltarse una de ellas. Una vez que el piso de concreto está abierto, el siguiente paso en el mismo flujo de trabajo es refinar el patrón de rayado y abrillantar, donde los discos de pulido de vínculo metálico son seguidos por las lijas de abrillantado de resina. Explora las páginas de categoría en alzr.com para comparar las especificaciones de agujero, RPM y vínculo contra el plato de tu propia máquina antes de pedir.
Escrito y revisado por JOY TECH — fabricante de herramientas de diamante auditado por SGS y BV, certificado CE/RoHS, fundado en 2004 y con exportaciones a más de 50 países.
Nuestra fábrica y sistema de gestión de calidad son auditados por SGS y Bureau Veritas. Los productos cumplen CE/RoHS y cada pieza se inspecciona al 100 % antes del embalaje.
Certificados verificados