Среднее время ответа: менее 24 часов
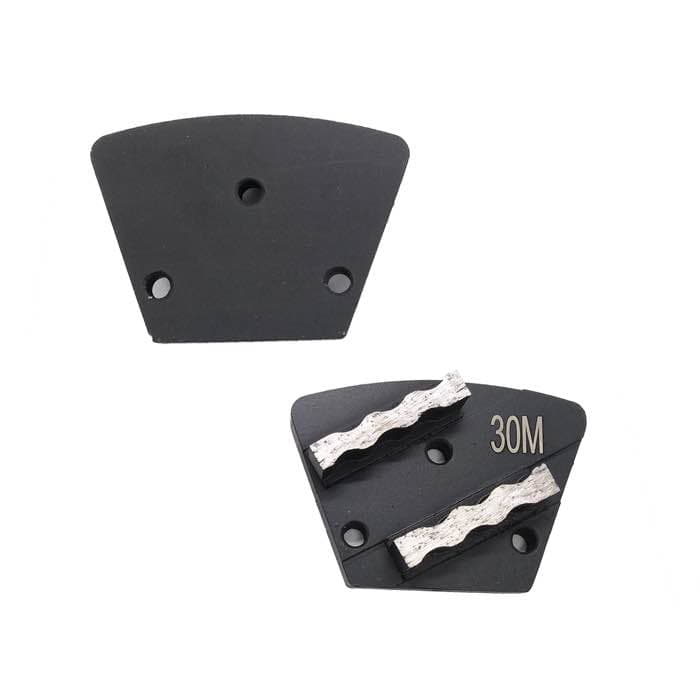
Диск, который скругляет пропиленные деформационные швы перед заполнением, — это crack-chaser (или V-канавочный) алмазный диск—сужающийся толстощелевой диск, спроектированный для шлифовки гладкого канала с круглым дном вдоль шва вместо квадратного пропила. Crack-chaser диски ведутся на угловой шлифмашине или специализированном разделочнике трещин и создают профиль, который нужен эпоксидному или полиуретановому шовному заполнителю для сцепления. Используйте сегментированный или турбо crack-chaser диск для бетона, держите диск движущимся и никогда не форсируйте рез. Цель — чистая скруглённая канавка около 5–10 мм шириной и глубиной, свободная от пыли и цементного налёта, чтобы заполнитель сцеплялся по всем сторонам. Для последующих этапов шлифовки и полировки такие инструменты как Double Zigzag Segment Trapezoid Disc (JOY-TP-ZG2) и Single Rhombus Segment Trapezoid Disc (JOY-TP-RH1) подготавливают окружающий пол.
Пропиленные деформационные швы имеют квадратное дно и острые кромки. Гибкому шовному заполнителю нужен скруглённый резервуар, чтобы он мог растягиваться и сжиматься без срезания по углам. Crack-chaser:
| Этап | Действие |
|---|---|
| 1. Очистить | Выдуйте шов сжатым воздухом |
| 2. Разделать | Ведите crack-chaser диск вдоль шва устойчивым темпом |
| 3. Осмотреть | Канавка должна быть однородной, 5–10 мм шириной, скруглённой |
| 4. Пылесос | Удалите всю пыль перед шнуром-антарадном и заполнителем |
Crack-chaser диск толще стандартного отрезного диска и имеет сужающийся обод. Турбо-сегменты режут быстрее и оставляют более гладкое дно; сегментированные диски служат дольше на твёрдом бетоне. Подгоните посадочное отверстие диска к вашей угловой шлифмашине (обычно 7/8″ или 22,2 мм). Не используйте тонкий универсальный алмазный диск—он перегреется в узком канале и быстро заглазится.
После разделки окружающая плита может нуждаться в лёгкой шлифовке для удаления цементного налёта рядом с швом. Ромбовидно-сегментный трапециевидный диск очищает кромки, не трогая разделанный канал.
Самая распространённая ошибка — разделка слишком глубоко, что ослабляет плиту и создаёт резервуар заполнителя, который слишком велик. Вторая — пропуск финального пылесоса—пыль в канавке разрушает сцепление заполнителя и вызывает ранний отказ шва.
Разделанный шов — только половина ремонта. После разделки и пылесоса вдавите шнур-антарадн с закрытыми порами в канал, чтобы заполнитель лежал поверх него, а не лужами на дне. Это даёт заполнителю заднюю поверхность для сжатия и снижает использование материала. Заполняйте примерно до 3 мм ниже готовой поверхности плиты, никогда вровень или выше—переполненные швы разрываются, когда трафик катится по ним. Дайте заполнителю полностью отверждеться перед шлифовкой или полировкой окружающего пола; свежий заполнитель легко помечается и может быть случайно отшлифован в плоскость.
На длинных швах останавливайтесь каждые несколько метров и пылесосьте канавку. Стружка, упакованная в канал, замедляет диск и скрывает, насколько глубоко вы режете. Быстрое выдувание также показывает, точно ли вы следовали линии шва или дрейфнули с пропила.
A: Обычный диск делает квадратный щель, не скруглённый резервуар. Гибкому заполнителю нужен скруглённый профиль, который даёт crack-chaser.
A: Обычно 5–10 мм, соответствует спецификации производителя заполнителя. Более широкие швы нуждаются в шнуре-антарадне для контроля глубины заполнителя.
A: Да, на полированном бетоне. Разделка перед полировкой предотвращает зацеп шлифмашины за острую кромку шва и вызывание выкрошивания.
A: Ожидайте десятки погонных метров на диск на бетоне. Твёрдый заполнитель сокращает ресурс; резка арматуры останавливает его мгновенно.
Скругление деформационных швов перед заполнением делается специализированным crack-chaser диском на угловой шлифмашине, производящим гладкий скруглённый резервуар, к которому гибкий заполнитель может сцепляться и двигаться вместе с ним. Держите проходы устойчивыми, разделывайте до специфицированной ширины и тщательно пылесосьте—чистота внутри шва определяет, продержится ли ремонт.
Написано и проверено JOY TECH — производителем алмазного инструмента, прошедшим аудит SGS и BV, сертифицированным CE/RoHS, основанным в 2004 году и экспортирующим в более чем 50 стран.
Наша фабрика и СМК проходят аудит SGS и Bureau Veritas. Продукция соответствует CE/RoHS, каждая единица проверяется на 100 % перед упаковкой.
Проверенные сертификаты